24h カスタマーホットライン +86 15395181370


この気持ちは、どの加工業者もよく知っているはずです。皿穴を開け、エッジに面取りを施し、部品に多大な時間を費やしたにもかかわらず、結局、部品が反ったり、ねじれたり、あるいは溶接面が平らにならないのを見届けることになるのです。結局、その部品はスクラップ箱行きとなり、翌週にはわずかな金額しか戻ってこないのです。
必ずしもそうなる必要はありません。パーツレベラーを使えば、その状況を変えることができます。
しかし、ここで多くの店がつまずいてしまうのです。彼らは混同してしまっているのです。 レベル上げ と 矯正。そして、その混乱のせいで、彼らは数日もの手直し作業を強いられ、レーザーヘッドが破損し、溶接されたアセンブリの位置がどうしても正確に合わないという事態を招いている。
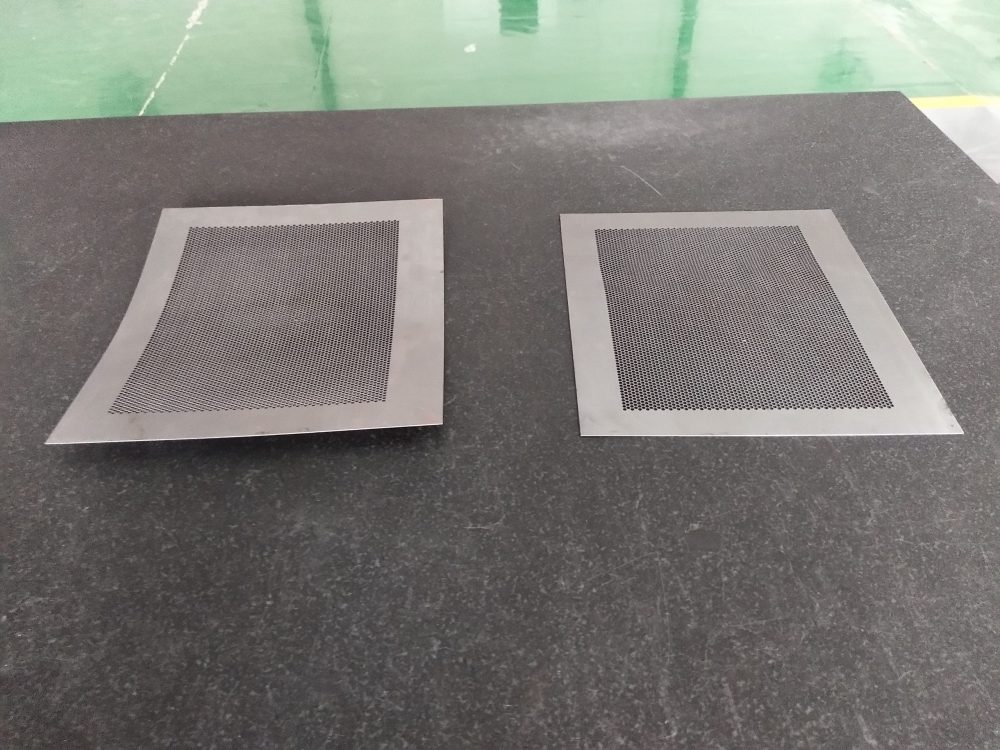
「レベル調整」と「矯正」――これらは同じことではありません
3ロール式矯正機を使えば、反った部品を平らにすることができます。 熟練したオペレーターなら、部品を裏返して再度矯正処理を行うこともあるでしょう。しかし、それによって行われているのは、内部応力を再配分しているだけであり、除去しているわけではありません。テーブルの上では部品は問題ないように見えますが、熱を加えた瞬間(溶接やレーザー切断など)、それらの応力が跳ね返ります。反りが再発し、溶接部が歪んでしまいます。
水平出しの仕組みは異なります。本物の水平出し作業では、素材を曲げるのです。 過去 その降伏点(通常、入口ローラーでの厚さの40~70%)に達した後、出口で徐々に平らな状態に戻します。このサイクルにより、最大99%の残留応力が解放されます。 材料の寸法や内部構造に変化はありませんが、コイルの曲率に関する「記憶」や、前回の切断による応力は失われます。
大まかな目安として、最初のローラー間の隙間は実際の厚さより小さく設定し、最後のローラー間の隙間は実際の厚さに近い値に設定します。21ローラー式(上部10、下部11)の機械の場合、厚さ1 mmのシートでは、入口の隙間は0.6 mm程度になります。この急激な曲げこそが、応力を完全に解消するのです。
あなたのレーザーカッターが感謝する理由
平らでない板金は危険です。反った部品をレーザーで切断すると、ヘッドが盛り上がった部分に衝突する恐れがあり、その結果、数千ドルの損害に加え、1週間の稼働停止を招く可能性があります。切断前に板金を平らにしておけば、そのリスクを排除できるだけでなく、よりきれいな切断面が得られます。
厚板のプラズマ切断や酸素燃料切断についても同様です。厚さ2.5インチまでの板材であれば、独立型のレベラーで加工可能です。曲げられるものであれば、軟質銅からAR-500弾道装甲に至るまで、あらゆる素材を平坦化することができます。
穴あき部品、ロボット溶接、およびB級材料
アプリケーションによっては、レベリングが事実上必須となる場合があります:
- 穴あきシート (HVACグリル、建築用カバー)は、パンチ加工がどれほどきれいに仕上がっていても、すぐに反ってしまいます。レベラーを使えば、それらを本来の形状に戻すことができます。
- ロボット溶接 人間の溶接工のようにその場その場で調整することはできません。部品が平らでないと、ロボットは不適切な溶接をしてしまいます。
- 溶接組立品 部品がスムーズに嵌まらないと、そこがボトルネックになってしまいます。レベリングを行うことで反りを取り除き、クランプが確実に機能し、溶接の精度も保たれます。
- B級、あるいは安っぽい海外産のメタル – 端部に波打ちや中央部にへこみがある粗いコイル。精密レベラーは、こうした低品質の素材を、応力が除去された使用可能な材料に変えます。
機械式か油圧式か――どちらが必要ですか?
選び方は厚さによって異なります。
薄いシート(例:1 mm) : 以下の 機械的な レベラー。薄い素材ではローラーを押し広げる力が不足するため、スクリュージャッキや電動調整機構によって設定位置を固定します。上部のカセット自体の重量だけで、設定位置を一定に保つことができます。
厚さ5 mm(0.2インチ)以上のプレート : 必要なのは 油圧式 レベラー。AR-500のような厚手で高強度の素材は、ローラーを無理やり広げようとする傾向があります。各コーナーに1つずつ配置された、ギャップ制御機能を備えた4本のシリンダーが設定を維持し、一貫した仕上がりを実現します。
ローラーはいくつ? 大きさは?
研究によると、21個が実用上の上限であることが示されています。それを超えると、応力緩和の効果はごくわずかになります。
- 薄型ゲージ (内部応力が大きく、スプリングバックが大きい)→ 小径のローラーを最大21個使用する。その形状記憶を解消するには、交互に曲げ加工を何度も繰り返す必要がある。
- 厚板 → ローラーの数は少なく、直径は大きい。しかし、大きなローラーでは薄い素材を平らに伸ばすことができなくなる。
もし機械を1台しか購入できないのであれば、部品の90%に注目してください。厚板が作業の10%にすぎない場合は、大きすぎる機械を選ばないでください。
実店舗からのベストプラクティス
- 平らにする前にバリ取りを行ってください。 バリが素材に食い込んでしまい、研削作業を非常に困難にしてしまいます。ウォータージェット切断は例外で、バリが発生しません。
- 直前のレベル そして カットした後。 素板はまず既存の応力が除去され、その後、切断によって新たな応力が加わります。公差が厳しい分野(医療、航空宇宙、自動車)では、2回平坦化処理を行ってください。
- すべてを均一にする 作業の流れに合えば、ぜひ試してみてください。時間はそれほどかかりませんが、溶接や成形、曲げ加工に伴う手間を省くことができます。
- レベラーをカッターの近くに置きます。 厚板を工場内を運搬するのは危険です。部品が「プラズマ切断機 → バリ取り → レベルラー → 次の工程」という順序で進むようにレイアウトを調整してください。
- 受託加工を検討してみてください。 平坦化処理は迅速に行えます。多くの場合、下流工程よりも速いのです。このサービスを、地元の他の加工業者や金属サプライヤーに提供しましょう。機械の遊休時間を活用して、追加の収益を得ることができます。
見積もりに盛り込める競争上の強み
平坦性が売りの決め手です。すべてのシート、プレート、部品をレベラーにかけることで、特定の平坦度公差を保証できれば、他社には到底及ばない入札を勝ち取ることができます。 「当社はレーザー切断、曲げ加工、コーティングを行い、すべての完成部品が平坦で、応力除去されていることを保証します。」これは単なる機能ではありません。競争上の優位性なのです。
ゴミ箱に物を捨て続けるのはやめましょう。整理整頓を始めましょう。
詳細はこちら 金属レベリング機 :