Hotline clienti 24 ore su 24 +86 15395181370


Ogni operatore sa bene come ci si sente. Hai praticato fori svasati, smussato i bordi e dedicato un bel po’ di tempo a un pezzo… solo per vederlo poi deformarsi, torcersi o non riuscire a saldarsi a filo. Finisce nel cestino degli scarti e la settimana dopo ti restituiscono solo pochi centesimi.
Ma la tua realtà non deve per forza essere questa. Una livellatrice parziale può cambiarla.
Ma è proprio qui che la maggior parte dei negozi commette un errore: confonde livellamento con raddrizzamento. E questa confusione comporta giorni di lavoro di rifinitura, testine laser danneggiate e gruppi saldati che non riescono mai ad allinearsi perfettamente.
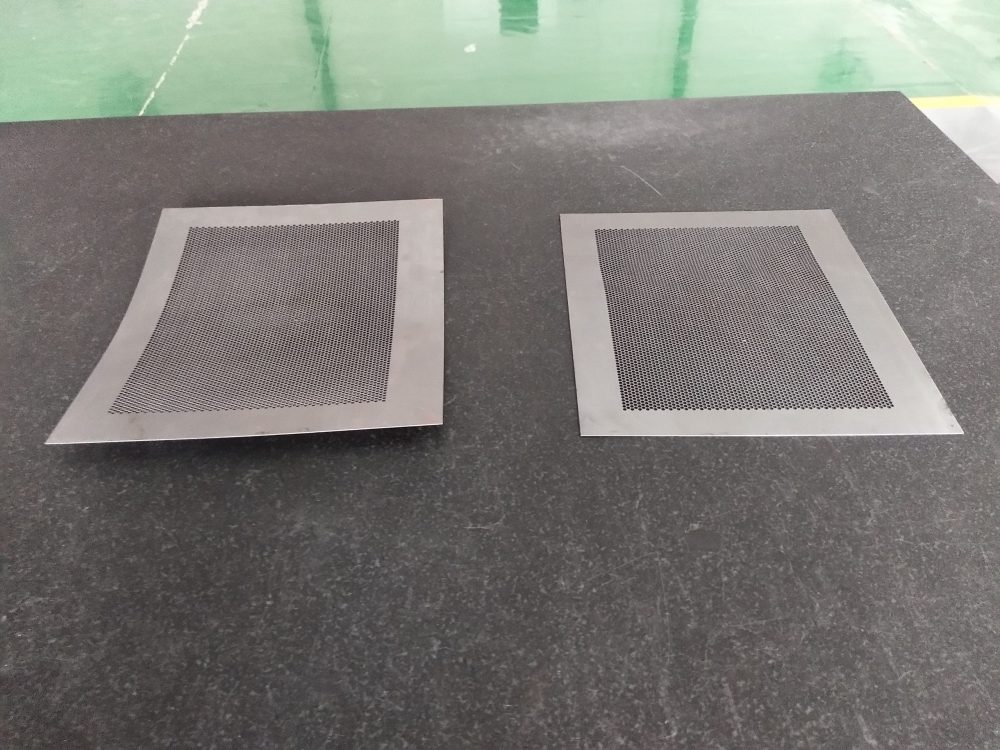
Livellamento e raddrizzamento: non sono la stessa cosa
Una raddrizzatrice a tre rulli può appiattire un pezzo deformato. Un operatore esperto potrebbe persino capovolgerlo e ripassarlo nuovamente. Ma tutto ciò che si è fatto è ridistribuire le tensioni interne, non eliminarle. Il pezzo sembra a posto sul tavolo, ma nel momento in cui si applica calore (saldatura, taglio laser), quelle tensioni si riattivano. La curvatura ritorna. Le saldature risultano storte.
Il livellamento funziona in modo diverso. Un vero livellatore piega il materiale passato il suo limite di snervamento – solitamente pari a 40–70% del suo spessore in corrispondenza dei rulli di ingresso – per poi riportarlo gradualmente in piano all’uscita. Questo ciclo libera fino a 99% di tensione residua. Il materiale non subisce variazioni dimensionali né nella struttura interna, ma perde la “memoria” della curvatura della bobina e la tensione derivante dal taglio precedente.
Una regola approssimativa: la distanza tra i rulli in entrata va impostata a un valore inferiore allo spessore effettivo, mentre quella tra i rulli in uscita va impostata a un valore vicino allo spessore effettivo. Per una macchina a 21 rulli (10 superiori, 11 inferiori), la distanza in entrata potrebbe essere di 0,6 mm per una lamiera da 1 mm. È proprio quella piegatura marcata a eliminare la tensione.
Perché la tua taglierina laser ti sarà grata
La lamiera non livellata rappresenta un pericolo. Quando si taglia un pezzo deformato con un laser, la testa di taglio può urtare contro il materiale sporgente, causando danni per migliaia di dollari e una settimana di fermo macchina. Il livellamento prima del taglio elimina questo rischio e garantisce tagli più puliti.
Lo stesso vale per il taglio al plasma e l’ossitaglio su lamiere pesanti. Le lamiere con spessore fino a 2,5 pollici possono essere lavorate con una livellatrice autonoma. Se è possibile piegarla, è possibile livellarla: dal rame morbido alla corazza balistica AR-500.
Parti perforate, saldatura robotizzata e materiali di seconda scelta
Alcune applicazioni richiedono praticamente il livellamento:
- Lamiere forate (Griglie per impianti di climatizzazione, coperture architettoniche) si deformano immediatamente, indipendentemente dalla precisione della punzonatura. Una spianatrice le riporta alla forma corretta.
- Saldatura robotizzata non è in grado di adattarsi al volo come un saldatore umano. Se i pezzi non sono piatti, il robot esegue saldature difettose.
- Assemblaggi saldati diventano punti di strozzatura quando i pezzi non si incastrano perfettamente. Il livellamento elimina la curvatura, consentendo ai morsetti di funzionare correttamente e garantendo la precisione delle saldature.
- Metal straniero di seconda categoria o a basso costo – bobine grezze con ondulazioni sui bordi o deformazioni al centro. Una spianatrice di precisione trasforma quel materiale di bassa qualità in materiale utilizzabile e sottoposto a distensione.
Meccanico o idraulico: quale fa al caso tuo?
La scelta dipende dallo spessore.
Foglio sottile (ad es., 1 mm) : Usa un meccanico livellatore. Il materiale sottile non ha la forza necessaria per allontanare i rulli, quindi un martinetto a vite o un sistema di regolazione motorizzato mantiene la posizione impostata. Il peso della cassetta superiore è sufficiente a mantenerla costante.
Spessore superiore a ~5 mm (0,2 pollici) : Ti serve un idraulico livellatore. Il materiale spesso e ad alta resistenza (come l’AR-500) tende attivamente a spingere i rulli verso l’esterno. Quattro cilindri – uno per ogni angolo – dotati di controllo della distanza mantengono le impostazioni e garantiscono risultati costanti.
Quanti rulli? Di che dimensioni?
Le ricerche dimostrano che 21 rulli rappresentano il numero massimo praticabile. Oltre tale soglia, i benefici in termini di riduzione delle tensioni diventano trascurabili.
- Calibri sottili (elevata tensione interna, forte ritorno elastico) → utilizzare fino a 21 rulli di piccolo diametro. Sono necessarie numerose piegature alternate per eliminare quella memoria.
- Lastre spesse → un numero minore di rulli di diametro maggiore. Tuttavia, i rulli di grandi dimensioni non sono in grado di livellare il materiale sottile.
Se puoi acquistare solo una macchina, prendi in considerazione il 90% per i tuoi pezzi. Se le lamiere spesse rappresentano solo il 10% del tuo lavoro, non scegliere una macchina sovradimensionata.
Migliori pratiche da negozi reali
- Sbavare prima di livellare. Le bave si incastrano nel materiale e diventano un vero incubo durante la levigatura. I tagli a getto d’acqua fanno eccezione: non lasciano bave.
- Livello precedente e dopo il taglio. Le lamiere grezze subiscono inizialmente una deformazione, poi il taglio ne aggiunge una nuova. Per tolleranze strette (settori medico, aerospaziale, automobilistico), livellare due volte.
- Livella tutto se si adatta al tuo processo. Non richiederà molto tempo, ma ti eviterà grattacapi legati alla saldatura, alla formatura e alla piegatura.
- Posizionare il livellatore vicino alla fresa. Trasportare lamiere pesanti all’interno dello stabilimento è pericoloso. Organizzate il vostro percorso in modo che i pezzi passino dal tavolo al plasma → sbavatura → spianatrice → fase successiva.
- Si consideri la lavorazione a commissione. La livellatura è veloce, spesso più veloce dei processi a valle. Offrite questo servizio ad altri produttori locali o fornitori di metalli. Si tratta di un introito aggiuntivo derivante dai tempi di inattività delle macchine.
Un vantaggio competitivo che puoi mettere in evidenza
La planarità fa la differenza. Quando si è in grado di garantire una tolleranza di planarità specifica – grazie al fatto che ogni foglio, lamiera o componente viene sottoposto a un processo di livellatura – si aggiudicano appalti che gli altri non possono nemmeno sperare di ottenere. «Eseguiamo il taglio laser, la piegatura e il rivestimento, e garantiamo che ogni pezzo finito sia piano e sottoposto a distensione». Non è solo una caratteristica. È un vantaggio competitivo.
Smettila di riempire il cestino dei rifiuti. Inizia a mettere in piano.
Maggiori informazioni su Macchina spianatrice per metalli :