Круглосуточная горячая линия для клиентов +86 15395181370


Каждый специалист по металлообработке знаком с этим чувством. Вы просверлили зенковки, сняли фаски с краёв и вложили в деталь немало времени — только для того, чтобы увидеть, как она прогибается, скручивается или не поддаётся сварке вплотную. Деталь отправляется в контейнер для брухта, а на следующей неделе вы получите за неё гроши.
Но это не обязательно должна быть ваша реальность. Устройство выравнивания заготовок может изменить ситуацию.
Но вот в чём зачастую заблуждаются большинство магазинов: они путают выравнивание с выпрямление. И эта путаница обходится им в несколько дней доработки, выходящие из строя лазерные головки и сварные узлы, которые так и не удается точно совместить.
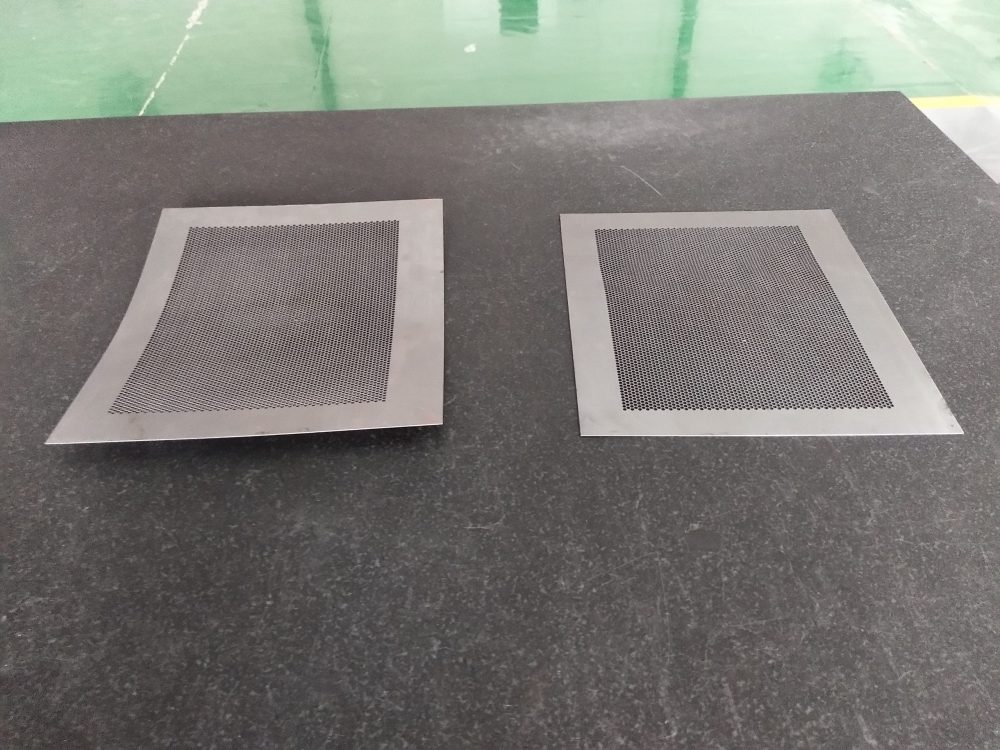
Выравнивание и выпрямление — это не одно и то же
Трехвалковая правка может выпрямить деформированную деталь. Опытный оператор может даже перевернуть деталь и пропустить её через рихтовальную машину ещё раз. Но при этом вы лишь перераспределяете внутренние напряжения, а не устраняете их. На столе деталь выглядит нормально, но как только вы подвергаете её воздействию тепла (сварка, лазерная резка), эти напряжения вновь проявляются. Деталь снова искривляется. Сварные швы получаются кривыми.
Выравнивание происходит по-другому. Настоящий выравниватель изгибает материал прошлое до предела текучести — как правило, равного 40–70% от толщины материала на входных валках — а затем постепенно возвращает его в плоское состояние на выходе. Этот цикл позволяет снять до 99% остаточного напряжения. Размеры и внутренняя структура материала не изменяются, но он теряет «память» о кривизне рулона и напряжениях, возникших при предыдущей резке.
Одно приблизительное правило: зазор первого валка устанавливается меньше фактической толщины, а зазор последнего валка — близок к фактической толщине. Для станка с 21 валком (10 верхних, 11 нижних) зазор на входе для листа толщиной 1 мм может составлять 0,6 мм. Именно такой сильный изгиб и устраняет напряжение.
Почему ваш лазерный резак будет вам благодарен
Невыровненный листовой металл представляет опасность. При резке искривленной детали на лазерном станке режущая головка может удариться о выпуклую часть материала — это может привести к ущербу на тысячи долларов и недельному простою. Выравнивание перед резкой исключает этот риск и обеспечивает более аккуратные срезы.
То же самое касается плазменной и кислородно-топливной резки толстого листа. Лист толщиной до 2,5 дюйма можно пропустить через автономный выравниватель. Если его можно согнуть, его можно выровнять — от мягкой меди до баллистической брони AR-500.
Перфорированные детали, роботизированная сварка и материалы класса B
В некоторых случаях выравнивание практически необходимо:
- Перфорированные листы (Решетки систем отопления, вентиляции и кондиционирования воздуха, архитектурные накладки) сразу же деформируются, независимо от того, насколько аккуратно выполнен штамповка. С помощью выравнивателя их можно вернуть в исходное состояние.
- Роботизированная сварка не может оперативно корректировать свои действия, как человек-сварщик. Если детали неровные, робот получает некачественные сварные швы.
- Сварные узлы становятся «узкими местами», когда детали не соединяются ровно. Выравнивание устраняет искривление, благодаря чему зажимы начинают нормально работать, а сварные швы получаются ровными.
- Металл второго сорта или дешёвый импортный металл – неровные рулоны с волнистостью по краям или прогибами по центру. Прецизионный рихтувальный станок превращает этот некачественный прокат в пригодный к использованию материал, освобожденный от внутренних напряжений.
Механическая или гидравлическая — какая из них вам нужна?
Выбор зависит от толщины.
Тонкий лист (например, 1 мм) : Используйте механический выравниватель. Тонкий материал не способен раздвинуть ролики, поэтому настройка фиксируется с помощью винтового домкрата или моторизованного механизма регулировки. Вес одной только верхней кассеты обеспечивает постоянство настройки.
Толщина пластины более ~5 мм (0,2 дюйма) : Вам понадобится гидравлический выравниватель. Толстый высокопрочный материал (например, AR-500) оказывает активное сопротивление, пытаясь раздвинуть валки. Четыре цилиндра — по одному на каждом углу — с системой регулировки зазора обеспечивают соблюдение заданных настроек и стабильные результаты.
Сколько роликов? Какого размера?
Исследования показывают, что 21 ролик — это практический максимум. При большем количестве эффект снятия напряжения становится незначительным.
- Тонкие калибры (высокая внутренняя напряженность, сильная упругая деформация) → используйте до 21 ролика малого диаметра. Чтобы устранить эту упругую деформацию, потребуется выполнить множество чередующихся изгибов.
- Толстые пластины → меньшее количество роликов большего диаметра. Однако большие ролики теряют способность выравнивать тонкий материал.
Если вы можете приобрести только один станок, обратите внимание на модель 90% для обработки ваших деталей. Если толстая сталь составляет лишь 10% вашего объема работ, не стоит выбирать станок большего размера.
Передовой опыт реальных магазинов
- Перед выравниванием удалите заусенцы. Заусенцы вдавливаются в материал и превращаются в настоящий кошмар при шлифовке. Резка водоструйным методом — исключение: заусенцев не образуется.
- Предыдущий уровень и после резки. Сначала в необработанных листах снимается напряжение, а затем в процессе резки возникает новое напряжение. При соблюдении жестких допусков (в медицинской, аэрокосмической и автомобильной отраслях) необходимо проводить выравнивание дважды.
- Выровнять всё если это вписывается в ваш рабочий процесс. Это не займет много времени, но избавит вас от лишних хлопот, связанных со сваркой, формовкой и гибкой.
- Поставьте выравниватель рядом с резаком. Перемещать толстую стальную пластину по заводу очень опасно. Организуйте технологическую схему так, чтобы детали проходили следующий путь: плазменный резак → удаление заусенцев → выравниватель → следующий этап.
- Рассмотрим возможность контрактного производства. Выравнивание осуществляется быстро — зачастую быстрее, чем последующие этапы обработки. Предложите эту услугу другим местным производителям или поставщикам металла. Это дополнительный доход за счет времени простоя оборудования.
Конкурентное преимущество, которое можно указать в предложении
Ровность — залог успеха. Когда вы можете гарантировать определённый допуск на плоскостность — благодаря тому, что каждый лист, пластина или деталь проходит через выравниватель, — вы выигрываете тендеры, на которые другие даже не могут претендовать. «Мы выполняем лазерную резку, гибку, наносим покрытия и гарантируем, что каждая готовая деталь будет ровной и освобожденной от внутренних напряжений». Это не просто характеристика. Это конкурентное преимущество.
Хватит наполнять мусорный бак. Начните выравнивать.
Подробнее о Машина для выравнивания металла :