24-Stunden-Kundenhotline +86 15395181370


Jeder Metallbauer kennt dieses Gefühl. Man hat Senkbohrungen gebohrt, Kanten abgeschrägt und viel Zeit in ein Teil investiert – nur um dann mit anzusehen, wie es sich verbiegt, verdreht oder sich nicht bündig verschweißen lässt. Ab in den Schrottcontainer damit, und nächste Woche bekommt man ein paar Cent dafür zurück.
Das muss nicht unbedingt Ihre Realität sein. Ein Teilrichtgerät kann das ändern.
Doch genau hier stolpern die meisten Geschäfte: Sie verwechseln Nivellierung mit Glätten. Und diese Verwirrung kostet sie tagelange Nacharbeit, defekte Laserköpfe und geschweißte Baugruppen, die nie ganz genau zusammenpassen.
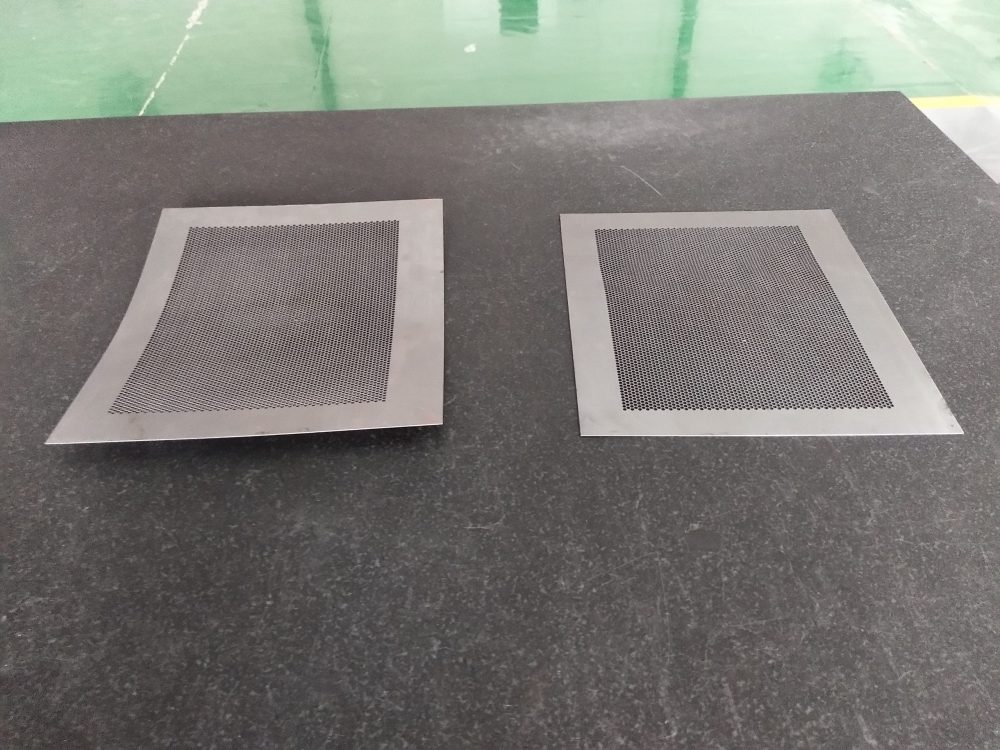
Ausrichten vs. Begradigen – Das ist nicht dasselbe
Eine Dreiwalzen-Richtmaschine kann ein verzogenes Bauteil glätten. Ein erfahrener Bediener kann es vielleicht sogar umdrehen und erneut durchlaufen lassen. Doch damit haben Sie lediglich die inneren Spannungen neu verteilt – nicht beseitigt. Das Bauteil sieht auf dem Tisch zwar gut aus, doch sobald Sie Wärme anwenden (Schweißen, Laserschneiden), setzen sich diese Spannungen wieder durch. Die Verformung kehrt zurück. Schweißnähte verlaufen schief.
Das Nivellieren funktioniert anders. Ein echter Nivellierer biegt das Material. Vergangenheit seine Streckgrenze – in der Regel 40–70% seiner Dicke an den Einlaufwalzen – und bringt es am Auslauf dann allmählich wieder in einen flachen Zustand zurück. Durch diesen Zyklus werden bis zu 99% an Restspannung abgebaut. Das Material verändert weder seine Abmessungen noch seine innere Struktur, verliert jedoch das „Gedächtnis“ an die Krümmung des Coils und die Spannungen aus dem vorherigen Schneidvorgang.
Eine Faustregel: Der Spalt der ersten Walze wird auf einen Wert unterhalb der tatsächlichen Dicke eingestellt. Der Spalt der letzten Walze entspricht in etwa der tatsächlichen Dicke. Bei einer Maschine mit 21 Walzen (10 oben, 11 unten) könnte der Einlaufspalt für ein 1 mm dickes Blech beispielsweise 0,6 mm betragen. Genau diese starke Biegung baut die Spannung ab.
Warum Ihr Laserschneider es Ihnen danken wird
Unebenes Blech stellt eine Gefahr dar. Wenn Sie ein gewölbtes Teil mit einem Laser schneiden, kann der Schneidkopf gegen das hochstehende Material prallen – das bedeutet Schäden in Höhe von Tausenden von Dollar sowie eine Woche Ausfallzeit. Durch das Richten vor dem Schneiden wird dieses Risiko beseitigt und Sie erhalten sauberere Schnitte.
Das Gleiche gilt für Plasma- und Autogenschneiden bei dicken Blechen. Bleche mit einer Dicke von bis zu 2,5 Zoll können durch eine eigenständige Richtmaschine laufen. Was sich biegen lässt, lässt sich auch richten – von weichem Kupfer bis hin zu ballistischer Panzerung der Klasse AR-500.
Lochblechteile, Roboterschweißen und Materialien der Güteklasse B
Bei einigen Anwendungen ist ein Nivellieren praktisch unerlässlich:
- Lochbleche (Lüftungsgitter, architektonische Abdeckungen) verziehen sich sofort, egal wie sauber die Stanzung auch sein mag. Eine Richtmaschine bringt sie wieder in die richtige Form.
- Roboterschweißen kann sich nicht wie ein menschlicher Schweißer spontan anpassen. Sind die Teile nicht eben, erzeugt der Roboter schlechte Schweißnähte.
- Schweißkonstruktionen werden zu Engpässen, wenn Teile nicht reibungslos zusammenpassen. Durch das Richten wird die Verformung beseitigt, sodass Klemmen tatsächlich funktionieren und Schweißnähte präzise bleiben.
- B-Klasse oder billiges ausländisches Metall – raue Coils mit Wellen an den Kanten oder Beulen in der Mitte. Eine Präzisionsrichtmaschine verwandelt dieses minderwertige Material in brauchbares, spannungsfreies Material.
Mechanisch oder hydraulisch – Was brauchen Sie?
Die Wahl hängt von der Dicke ab.
Dünnes Blech (z. B. 1 mm) : Verwenden Sie ein mechanisch Nivelliervorrichtung. Dünnes Material verfügt nicht über die nötige Kraft, um die Walzen auseinanderzudrücken, daher wird die Einstellung durch einen Schraubenheber oder eine motorisierte Verstellung gehalten. Allein das Gewicht der oberen Kassette sorgt für eine konstante Einstellung.
Plattenstärke über ~5 mm (0,2 Zoll) : Du brauchst ein hydraulisch Richtmaschine. Dickes, hochfestes Material (wie AR-500) versucht aktiv, die Walzen auseinanderzudrücken. Vier Zylinder – einer an jeder Ecke – mit Spaltsteuerung sorgen dafür, dass Ihre Einstellungen beibehalten werden und liefern gleichbleibende Ergebnisse.
Wie viele Rollen? Wie groß?
Untersuchungen zeigen, dass 21 Walzen das praktische Maximum darstellen. Bei einer größeren Anzahl werden die Vorteile hinsichtlich der Spannungsentlastung vernachlässigbar.
- Dünne Messgeräte (hohe innere Spannungen, starker Rückfederungseffekt) → Verwenden Sie bis zu 21 Rollen mit kleinem Durchmesser. Sie benötigen viele abwechselnde Biegungen, um diesen Rückfederungseffekt zu beseitigen.
- Dicke Platten → weniger Walzen mit größerem Durchmesser. Große Walzen sind jedoch nicht mehr in der Lage, dünnes Material zu glätten.
Wenn Sie sich nur eine Maschine anschaffen können, sollten Sie den Werkstoff 90% in Betracht ziehen. Wenn dickes Blech nur einen geringen Anteil (10%) Ihrer Arbeit ausmacht, sollten Sie keine überdimensionierte Maschine wählen.
Bewährte Verfahren aus der Praxis
- Vor dem Abziehen Entgraten. Grate werden in das Material gedrückt und machen das Schleifen zum Albtraum. Wasserstrahlschnitte bilden hier die Ausnahme – keine Grate.
- Vorheriges Level und nach dem Schneiden. Rohbleche bauen zunächst Spannungen ab, durch das Schneiden entstehen dann neue Spannungen. Bei engen Toleranzen (Medizin, Luft- und Raumfahrt, Automobilindustrie) sollte zweimal geebnet werden.
- Alles ausrichten Wenn es in Ihren Arbeitsablauf passt. Es kostet nicht viel Zeit, erspart Ihnen aber Ärger beim Schweißen, Umformen und Biegen.
- Stellen Sie den Nivellierer nahe an den Fräser. Das Transportieren von Grobblech durch das Werk ist gefährlich. Richten Sie Ihren Arbeitsablauf so ein, dass die Teile vom Plasmaschneidetisch → Entgraten → Richtmaschine → nächster Schritt gelangen.
- Ziehen Sie die Lohnfertigung in Betracht. Das Richten geht schnell – oft schneller als die nachfolgenden Arbeitsschritte. Bieten Sie diesen Service anderen lokalen Verarbeitungsbetrieben oder Metalllieferanten an. So erzielen Sie zusätzliche Einnahmen aus Maschinenstillstandszeiten.
Ein Wettbewerbsvorteil, den Sie in Ihren Kostenvoranschlag einfließen lassen können
Ebenheit verkauft sich gut. Wenn Sie eine bestimmte Ebenheitstoleranz garantieren können – weil Sie jedes Blech, jede Platte oder jedes Teil durch eine Richtmaschine laufen lassen –, gewinnen Sie Ausschreibungen, an die andere nicht heranreichen. „Wir laserschneiden, wir biegen, wir beschichten und wir stellen sicher, dass jedes fertige Teil eben und spannungsfrei ist.“ Das ist nicht nur ein Merkmal. Es ist ein Wettbewerbsvorteil.
Hört auf, den Schrottcontainer zu füllen. Fangt an, aufzuräumen.
Mehr dazu Metallrichtmaschine :