Đường dây nóng hỗ trợ khách hàng 24/7: +86 15395181370


Mọi thợ gia công đều hiểu cảm giác đó. Bạn đã khoan lỗ chìm, vát cạnh và dành rất nhiều thời gian cho một chi tiết – chỉ để rồi chứng kiến nó bị cong, vặn vẹo hoặc không thể hàn phẳng. Chi tiết đó bị vứt vào thùng phế liệu, và tuần sau bạn chỉ nhận lại được vài xu.
Điều đó không nhất thiết phải là thực tế của bạn. Một thiết bị cân bằng bề mặt có thể thay đổi điều đó.
Nhưng đây chính là điểm mà hầu hết các cửa hàng thường vấp phải: họ nhầm lẫn cân bằng cùng với duỗi thẳng. Và sự nhầm lẫn đó khiến họ phải tốn nhiều ngày để làm lại, làm hỏng đầu laser và các cụm chi tiết hàn không bao giờ khớp chính xác với nhau.
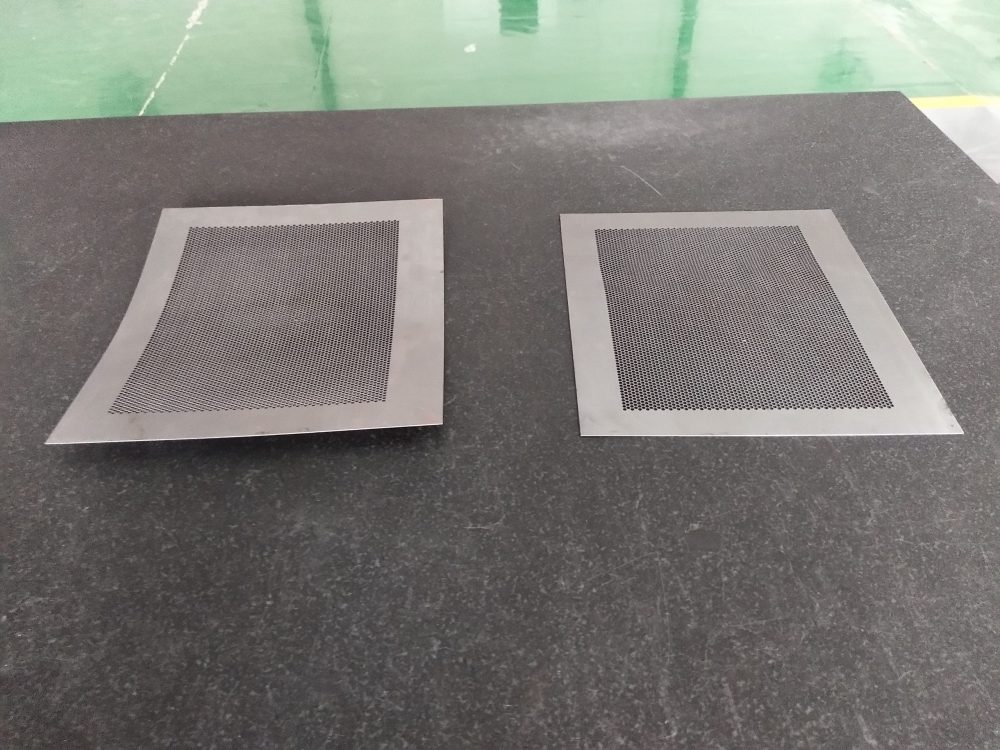
Làm phẳng so với làm thẳng – Không phải là một khái niệm
Máy làm thẳng ba trục có thể làm phẳng một chi tiết bị cong vênh. Một thợ lành nghề thậm chí có thể lật chi tiết lại và chạy qua máy lần nữa. Nhưng tất cả những gì bạn làm chỉ là phân bố lại các ứng suất bên trong – chứ không phải loại bỏ chúng. Chi tiết trông có vẻ ổn trên bàn làm việc, nhưng ngay khi bạn tác động nhiệt (hàn, cắt laser), các ứng suất đó sẽ bật trở lại. Hiện tượng cong vênh tái diễn. Các mối hàn bị lệch.
Việc làm phẳng hoạt động theo cách khác. Một dụng cụ làm phẳng thực sự sẽ uốn cong vật liệu quá khứ đến điểm chảy – thường là 40–70% so với độ dày của vật liệu tại các trục lăn đầu vào – sau đó dần dần đưa vật liệu trở lại trạng thái phẳng tại đầu ra. Chu trình này giải phóng tới 99% ứng suất dư. Vật liệu không thay đổi kích thước hay cấu trúc bên trong, nhưng nó mất đi “ký ức” về độ cong của cuộn thép và ứng suất từ quá trình cắt trước đó.
Một nguyên tắc chung: khe hở của con lăn đầu tiên được đặt nhỏ hơn độ dày thực tế. Khe hở của con lăn cuối cùng gần bằng độ dày thực tế. Đối với máy có 21 con lăn (10 con lăn trên, 11 con lăn dưới), khe hở đầu vào có thể là 0,6 mm đối với tấm kim loại dày 1 mm. Chính độ uốn cong mạnh đó là yếu tố giúp loại bỏ hoàn toàn ứng suất.
Tại sao máy cắt laser của bạn sẽ cảm ơn bạn
Tấm kim loại không phẳng là một mối nguy hiểm. Khi cắt một chi tiết bị cong bằng máy cắt laser, đầu cắt có thể va chạm mạnh vào phần vật liệu nhô lên – gây thiệt hại hàng nghìn đô la cùng với một tuần ngừng hoạt động. Việc làm phẳng tấm kim loại trước khi cắt sẽ loại bỏ rủi ro đó và mang lại những đường cắt gọn gàng hơn.
Điều này cũng áp dụng cho phương pháp cắt plasma và cắt oxy-nhiên liệu trên tấm thép dày. Tấm thép có độ dày lên đến 2,5 inch có thể được xử lý qua máy làm phẳng độc lập. Miễn là bạn có thể uốn cong nó, bạn có thể làm phẳng nó – từ đồng mềm cho đến giáp chống đạn AR-500.
Các chi tiết đục lỗ, hàn bằng robot và vật liệu loại B
Một số ứng dụng thực tế đòi hỏi phải cân bằng:
- Tấm đục lỗ (Lưới thông gió HVAC, tấm che kiến trúc) sẽ bị cong ngay lập tức, dù quá trình đục lỗ có chính xác đến đâu. Máy làm phẳng sẽ giúp chúng trở lại trạng thái phẳng như ban đầu.
- Hàn bằng robot không thể điều chỉnh ngay lập tức như thợ hàn con người. Nếu các chi tiết không phẳng, robot sẽ tạo ra các mối hàn kém chất lượng.
- Các cụm chi tiết hàn sẽ trở thành điểm nghẽn khi các bộ phận không khớp với nhau một cách trơn tru. Việc làm phẳng giúp loại bỏ hiện tượng cong vênh, nhờ đó các kẹp mới phát huy tác dụng và các mối hàn vẫn đảm bảo độ chính xác.
- Kim loại nhập khẩu loại B hoặc giá rẻ – các cuộn thép thô có gợn sóng ở mép hoặc lõm ở giữa. Máy làm phẳng chính xác biến loại thép chất lượng thấp đó thành vật liệu có thể sử dụng được và đã được giải ứng suất.
Cơ khí hay thủy lực – Bạn cần loại nào?
Sự lựa chọn phụ thuộc vào độ dày.
Tấm mỏng (ví dụ: 1 mm) : Sử dụng một cơ khí bộ cân bằng. Vật liệu mỏng không có đủ lực để đẩy các con lăn ra xa nhau, do đó cần sử dụng bộ nâng vít hoặc cơ chế điều chỉnh bằng động cơ để giữ nguyên cài đặt. Chỉ riêng trọng lượng của khay trên cũng đủ để duy trì độ ổn định.
Tấm dày trên ~5 mm (0,2 in.) : Bạn cần một thủy lực thiết bị cân bằng. Vật liệu dày, có độ bền cao (như AR-500) tạo lực đẩy mạnh nhằm mở rộng các trục lăn. Bốn xi lanh – mỗi góc một cái – có chức năng điều chỉnh khe hở giúp duy trì các thông số cài đặt và mang lại kết quả ổn định.
Cần bao nhiêu con lăn? Kích thước bao nhiêu?
Các nghiên cứu cho thấy 21 con lăn là con số tối đa thực tế. Nếu vượt quá con số đó, hiệu quả giảm ứng suất sẽ trở nên không đáng kể.
- Các loại thước đo mỏng (căng thẳng bên trong cao, hiện tượng đàn hồi ngược mạnh) → sử dụng tối đa 21 con lăn có đường kính nhỏ. Bạn cần thực hiện nhiều lần uốn xen kẽ để loại bỏ hiện tượng đàn hồi đó.
- Tấm dày → ít con lăn hơn, nhưng có đường kính lớn hơn. Tuy nhiên, những con lăn lớn lại không thể làm phẳng vật liệu mỏng.
Nếu bạn chỉ có thể mua một máy, hãy xem xét loại 90% trong số các linh kiện của bạn. Nếu tấm thép dày chỉ chiếm 10% trong công việc của bạn, đừng chọn kích thước quá lớn.
Các phương pháp hay nhất từ các cửa hàng thực tế
- Loại bỏ gờ trước khi làm phẳng. Các gờ sắc nhọn bị ép vào vật liệu và trở thành cơn ác mộng khi mài. Cắt bằng tia nước là trường hợp ngoại lệ – không có gờ sắc nhọn.
- Cấp độ trước đó và sau khi cắt. Tấm thô sẽ mất ứng suất trước, sau đó quá trình cắt sẽ tạo ra ứng suất mới. Đối với các ngành yêu cầu dung sai chặt chẽ (y tế, hàng không vũ trụ, ô tô), cần thực hiện quá trình làm phẳng hai lần.
- Cân bằng mọi thứ nếu phương pháp này phù hợp với quy trình làm việc của bạn. Cách này không tốn nhiều thời gian, nhưng lại giúp bạn tránh được những rắc rối liên quan đến hàn, tạo hình và uốn cong.
- Đặt bộ cân bằng gần dao cắt. Việc vận chuyển các tấm thép dày trong nhà máy rất nguy hiểm. Hãy sắp xếp quy trình sao cho các chi tiết được chuyển từ bàn cắt plasma → khử gờ → máy làm phẳng → sang công đoạn tiếp theo.
- Hãy xem xét hình thức gia công theo hợp đồng. Quá trình làm phẳng diễn ra nhanh chóng – thường nhanh hơn các công đoạn tiếp theo. Hãy cung cấp dịch vụ này cho các nhà gia công hoặc nhà cung cấp kim loại khác trong khu vực. Đây là nguồn thu nhập bổ sung từ thời gian máy móc không hoạt động.
Lợi thế cạnh tranh mà bạn có thể đưa vào báo giá
Độ phẳng là yếu tố quyết định doanh số. Khi bạn có thể đảm bảo một dung sai độ phẳng cụ thể – bởi vì bạn đưa từng tấm, tấm kim loại hoặc chi tiết qua máy làm phẳng – bạn sẽ giành được các hợp đồng mà đối thủ không thể sánh kịp. “Chúng tôi cắt bằng laser, uốn, phủ lớp bảo vệ và đảm bảo mọi chi tiết thành phẩm đều phẳng và đã được giải phóng ứng suất.” Đó không chỉ là một tính năng. Đó là lợi thế cạnh tranh.
Đừng đổ thêm rác vào thùng rác nữa. Hãy bắt đầu dọn dẹp đi.
Tìm hiểu thêm Máy làm phẳng kim loại :