24시간 고객 핫라인 +86 15395181370


모든 가공 기술자라면 누구나 그 기분을 잘 알 것입니다. 카운터싱크를 뚫고, 모서리를 베벨링하고, 부품 하나에 상당한 시간을 쏟아부었는데도, 결국 부품이 휘거나 뒤틀리거나, 용접 시 평평하게 붙지 않는 것을 지켜봐야만 하는 상황 말이죠. 결국 그 부품은 폐기물통으로 직행하고, 다음 주에는 고작 몇 페니를 돌려받게 됩니다.
꼭 그런 현실이 될 필요는 없습니다. 파트 레벨러가 그 상황을 바꿀 수 있습니다.
하지만 바로 이 부분에서 대부분의 가게들이 실수를 저지르는데, 그들은 다음을 혼동하기 때문이다: 레벨업 와 함께 교정. 그리고 이러한 혼란으로 인해 며칠에 걸친 재작업이 발생하고, 레이저 헤드가 고장 나며, 용접된 조립품들이 제대로 정렬되지 않는 문제가 발생합니다.
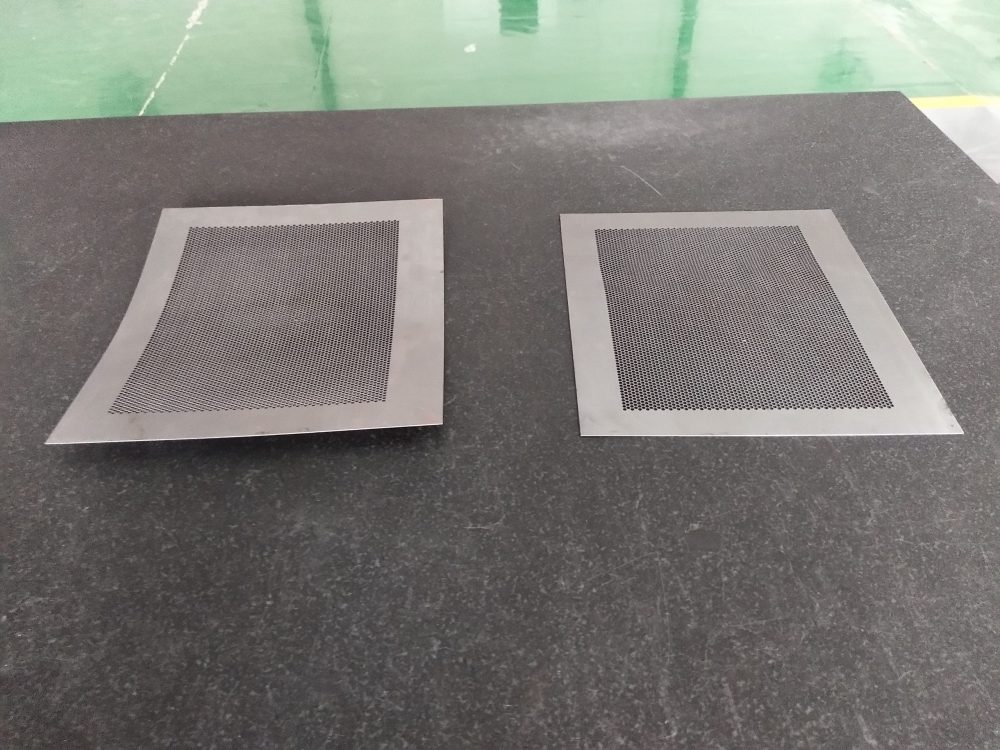
레벨링과 곧게 펴기 – 같은 것이 아닙니다
3롤 교정기는 뒤틀린 부품을 평평하게 펴줄 수 있습니다. 숙련된 작업자라면 부품을 뒤집어서 다시 가공할 수도 있습니다. 하지만 이렇게 해도 내부 응력을 제거한 것이 아니라 단지 재배치한 것에 불과합니다. 작업대 위에서는 부품이 정상으로 보이지만, 열을 가하는 순간(용접, 레이저 절단 등) 그 응력이 다시 튀어오릅니다. 휘어짐이 재발하고, 용접 부위가 비뚤어집니다.
수평 맞추기는 방식이 다릅니다. 진정한 수평 전문가라면 재료를 구부립니다. 과거 유동점(일반적으로 입구 롤러에서 두께의 40–70%)에 도달한 후, 출구에서 점차 평평한 상태로 되돌립니다. 이 과정을 통해 최대 99%의 잔류 응력이 해소됩니다. 재료의 치수나 내부 구조는 변하지 않지만, 코일의 곡률에 대한 “기억”과 이전 절단 과정에서 발생한 응력은 사라집니다.
대략적인 규칙 하나: 첫 번째 롤러 간격은 실제 두께보다 작게 설정하고, 마지막 롤러 간격은 실제 두께에 가깝게 설정합니다. 21롤러 기계(상단 10개, 하단 11개)의 경우, 1mm 두께의 시트를 처리할 때 진입 간격은 0.6mm가 될 수 있습니다. 바로 그 급격한 굽힘이 응력을 완전히 제거해 줍니다.
레이저 커터가 왜 당신에게 고마워할지
수평이 맞지 않은 판금은 위험 요소입니다. 휘어진 부품을 레이저로 절단할 때, 절단 헤드가 돌출된 부분에 부딪힐 수 있으며, 이로 인해 수천 달러의 손실은 물론 일주일간의 가동 중단이 발생할 수 있습니다. 절단 전에 판금을 평평하게 다듬으면 이러한 위험을 방지할 수 있을 뿐만 아니라 더 깔끔한 절단면을 얻을 수 있습니다.
두꺼운 강판의 플라즈마 및 산소연료 절단도 마찬가지입니다. 두께가 최대 2.5인치인 강판은 독립형 레벨러를 통해 가공할 수 있습니다. 구부릴 수 있는 소재라면 무엇이든 레벨링이 가능합니다. 부드러운 구리부터 AR-500 방탄 장갑에 이르기까지 말이죠.
천공 부품, 로봇 용접 및 B등급 자재
일부 응용 분야에서는 사실상 레벨링이 필수적입니다:
- 천공판 (HVAC 그릴, 건축용 커버)는 펀칭이 아무리 정밀하더라도 즉시 뒤틀립니다. 레벨러를 사용하면 이를 다시 원래의 평평한 상태로 되돌릴 수 있습니다.
- 로봇 용접 인간 용접공처럼 작업 도중에 즉석에서 조정할 수는 없습니다. 부품이 평평하지 않으면 로봇은 용접 품질이 나빠집니다.
- 용접 조립체 부품이 매끄럽게 맞물리지 않을 때 병목 현상이 발생합니다. 레벨링을 통해 휘어진 부분을 교정하면 클램프가 제대로 작동하고 용접도 정확하게 이루어집니다.
- B급 또는 값싼 외국산 금속 – 가장자리에 물결 모양이 생기거나 중앙이 움푹 패인 거친 코일. 정밀 레벨러를 사용하면 이러한 저품질 재료를 응력 제거가 완료된 사용 가능한 소재로 변환할 수 있습니다.
기계식 또는 유압식 – 어떤 것이 필요할까요?
선택은 두께에 따라 달라집니다.
얇은 판(예: 1 mm) : 다음을 사용하세요. 기계적 레벨러. 얇은 소재는 롤러를 서로 떼어낼 만한 힘을 갖지 못하므로, 스크류 잭이나 전동식 조정 장치가 설정을 유지합니다. 상단 카세트의 무게만으로도 설정이 일정하게 유지됩니다.
두께 ~5 mm (0.2 인치) 이상의 판재 : 다음이 필요합니다. 유압식 레벨러. 두껍고 고강도인 소재(AR-500 등)는 롤러를 강제로 벌리려고 합니다. 각 모서리에 하나씩 배치된 4개의 실린더가 간격 제어 기능을 통해 설정을 유지하고 일관된 결과를 제공합니다.
롤러는 몇 개나 필요할까요? 크기는 어느 정도일까요?
연구 결과에 따르면 21개의 롤러가 실질적으로 가능한 최대치인 것으로 나타났습니다. 그 이상으로 늘리면 응력 완화 효과는 미미해집니다.
- 얇은 게이지 (내부 응력이 높고 스프링백이 심함) → 직경이 작은 롤러를 최대 21개까지 사용하십시오. 그 변형 기억을 없애려면 번갈아 가며 여러 번 굽혀야 합니다.
- 두꺼운 판 → 롤러의 수는 줄이고 직경은 더 크게 한다. 하지만 롤러가 크면 얇은 재료를 평평하게 다지는 능력이 떨어진다.
기계를 단 한 대만 구입할 수 있다면, 귀사의 부품 중 90% 규격 제품을 고려해 보세요. 두꺼운 판재가 귀사의 작업 중 10% 규격에 불과하다면, 기계를 과도하게 큰 규격으로 선택하지 마세요.
실제 매장에서 얻은 모범 사례
- 수평을 맞추기 전에 거친 부분을 다듬으십시오. 거친 가장자리가 재료 표면에 파고들어 연마 작업을 지옥처럼 힘들게 만듭니다. 워터젯 절단은 예외로, 거친 가장자리가 전혀 생기지 않습니다.
- 이전 레벨 그리고 절단 후. 원판은 먼저 기존 응력을 제거한 다음, 절단 과정을 통해 새로운 응력이 가해집니다. 공차가 엄격한 분야(의료, 항공우주, 자동차)의 경우, 두 번에 걸쳐 평탄화 처리를 수행해야 합니다.
- 모든 것을 평평하게 하세요 작업 흐름에 맞다면 말이죠. 시간이 많이 들지는 않겠지만, 용접, 성형, 굽힘 작업으로 인한 골칫거리를 덜어줄 수 있습니다.
- 레벨러를 커터 근처에 놓으십시오. 두꺼운 강판을 공장 내를 가로질러 운반하는 것은 위험합니다. 부품이 플라즈마 절단대 → 디버링 → 레벨러 → 다음 공정 순으로 이동하도록 레이아웃을 구성하십시오.
- 위탁 가공을 고려해 보십시오. 수평 보정은 빠르게 이루어지며, 종종 후속 공정보다 더 빠릅니다. 이 서비스를 인근의 다른 가공업체나 금속 공급업체에 제공해 보세요. 가동되지 않는 기계 시간을 활용해 추가 수익을 창출할 수 있습니다.
가격으로 증명할 수 있는 경쟁 우위
평탄성은 판매의 핵심입니다. 모든 시트, 플레이트 또는 부품을 레벨러를 통해 가공함으로써 특정 평탄도 공차를 보장할 수 있다면, 타사가 감히 따라올 수 없는 입찰에서 승리를 거둘 수 있습니다. “우리는 레이저 절단, 휨 가공, 코팅을 수행하며, 모든 완제품이 평평하고 응력 제거가 완료되었음을 보장합니다.” 이는 단순한 기능이 아닙니다. 바로 경쟁 우위입니다.
쓰레기통에 쓰레기를 더 이상 버리지 마세요. 정리 정돈을 시작하세요.
자세히 알아보기 금속 평탄화 기계 :