Linha direta do cliente 24 horas por dia +86 15395181370


Qualquer fabricante conhece essa sensação. Fizeste furos escareados, biselei as arestas e dedicaste muito tempo a uma peça – só para veres que ela se deforma, torce ou não permite uma soldadura nivelada. Lá vai ela para o caixote do lixo e, na semana seguinte, só recebes uns trocos de volta.
Isso não tem de ser a sua realidade. Uma niveladora de peças pode mudar isso.
Mas é aqui que a maioria das lojas comete um erro: confundem nivelamento com endireitamento. E essa confusão custa-lhes dias de retrabalho, cabeças de laser avariadas e conjuntos soldados que nunca ficam bem alinhados.
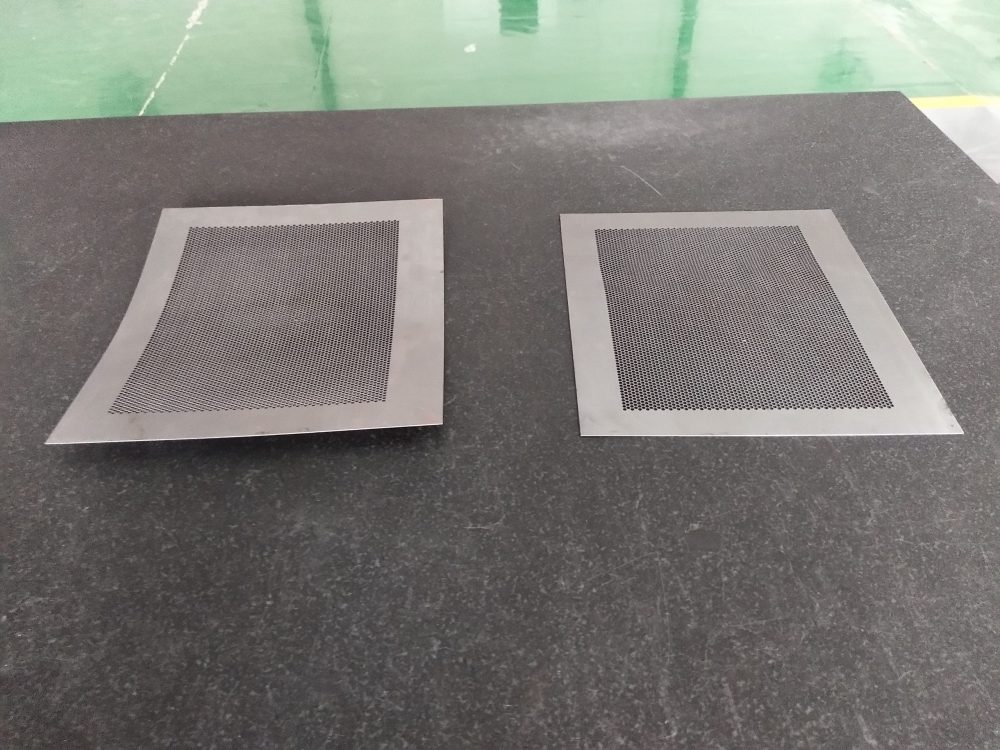
Nivelamento vs. Endireitamento – Não são a mesma coisa
Uma endireitadora de três rolos consegue endireitar uma peça deformada. Um operador experiente pode até virá-la e voltar a passá-la pela máquina. Mas tudo o que se fez foi redistribuir as tensões internas — não eliminá-las. A peça parece estar bem na mesa, mas assim que se aplica calor (soldadura, corte a laser), essas tensões voltam a manifestar-se. A deformação reaparece. As soldaduras ficam tortas.
O nivelamento funciona de forma diferente. Um verdadeiro nivelador dobra o material passado o seu ponto de escoamento — normalmente 40–70% da sua espessura nos rolos de entrada — e, em seguida, volta a endireitá-lo gradualmente na saída. Esse ciclo liberta até 99% de tensão residual. O material não altera as suas dimensões nem a sua estrutura interna, mas perde a «memória» da curvatura da bobina e a tensão resultante do corte anterior.
Uma regra geral: a folga do primeiro rolo é definida para um valor inferior à espessura real. A folga do último rolo é próxima da espessura real. Numa máquina de 21 rolos (10 na parte superior, 11 na parte inferior), a folga de entrada pode ser de 0,6 mm para uma chapa de 1 mm. Essa curvatura acentuada é exatamente o que elimina a tensão.
Por que é que a sua máquina de corte a laser lhe vai ficar grata
A chapa metálica não nivelada constitui um perigo. Quando se corta uma peça deformada num cortador a laser, a cabeça do cortador pode colidir com a parte saliente do material – o que pode causar danos no valor de milhares de dólares, além de uma semana de paragem. O nivelamento antes do corte elimina esse risco e proporciona cortes mais precisos.
O mesmo se aplica ao corte por plasma e ao corte com oxigénio-combustível em chapas grossas. Chapas com até 2,5 polegadas de espessura podem ser processadas numa niveladora autónoma. Se for possível dobrá-la, é possível nivelá-la – desde o cobre macio até à blindagem balística AR-500.
Peças perfuradas, soldadura robótica e materiais de classe B
Algumas aplicações exigem, praticamente, o nivelamento:
- Chapas perfuradas (Grelhas de climatização, coberturas arquitetónicas) deformam-se imediatamente, por mais preciso que seja o perfuramento. Uma niveladora volta a deixá-las direitas.
- Soldadura robótica não consegue adaptar-se em tempo real como um soldador humano. Se as peças não estiverem planas, o robô faz soldaduras de má qualidade.
- Conjuntos soldados tornam-se pontos de estrangulamento quando as peças não encaixam corretamente. O nivelamento elimina a curvatura, para que as braçadeiras funcionem de facto e as soldaduras fiquem precisas.
- Música metal estrangeira de segunda categoria ou barata – bobinas irregulares com ondulações nas bordas ou deformações no centro. Uma niveladora de precisão transforma esse material de baixa qualidade em material utilizável e sem tensões.
Mecânico ou hidráulico – qual é o mais adequado para si?
A escolha depende da espessura.
Chapa fina (por exemplo, 1 mm) : Utilize um mecânico nivelador. O material fino não tem força suficiente para afastar os rolos, pelo que um macaco de parafuso ou um sistema de ajuste motorizado mantém a configuração. O próprio peso do cassete superior é suficiente para a manter constante.
Chapa com espessura superior a ~5 mm (0,2 pol.) : Precisas de um hidráulico nivelador. O material espesso e de alta resistência (como o AR-500) exerce uma força ativa para abrir os rolos. Quatro cilindros — um em cada canto — com controlo da folga mantêm as suas configurações e proporcionam resultados consistentes.
Quantos rolos? De que tamanho?
Estudos revelam que 21 rolos é o máximo viável. Acima desse número, os benefícios em termos de alívio de tensão tornam-se insignificantes.
- Calibres finos (elevada tensão interna, grande recuperação elástica) → utilize até 21 rolos de pequeno diâmetro. É necessário efetuar muitas dobras alternadas para eliminar essa memória.
- Placas grossas → menos rolos, mas de maior diâmetro. No entanto, os rolos grandes perdem a capacidade de nivelar material fino.
Se só puder comprar uma máquina, opte pelo 90% para as suas peças. Se as chapas grossas representarem apenas o 10% do seu trabalho, não opte por um modelo de dimensões excessivas.
Melhores práticas de lojas reais
- Remova as rebarbas antes de nivelar. As rebarbas ficam incrustadas no material e tornam-se um pesadelo na retificação. Os cortes a jato de água são a exceção – não deixam rebarbas.
- Nível anterior e após o corte. As chapas em bruto perdem a tensão inicialmente; depois, o corte introduz uma nova tensão. No caso de tolerâncias rigorosas (setores médico, aeroespacial e automóvel), é necessário nivelar duas vezes.
- Nivelar tudo se se adequar ao seu fluxo de trabalho. Não vai demorar muito tempo, mas poupa-lhe dores de cabeça com soldaduras, moldagem e dobragem.
- Coloque o nivelador junto ao cortador. É perigoso transportar chapas pesadas pela fábrica. Organize o seu fluxo de trabalho de forma a que as peças sigam do quadro de plasma → rebarbação → niveladora → etapa seguinte.
- Considere a subcontratação de processamento. O nivelamento é rápido – muitas vezes mais rápido do que os processos a jusante. Ofereça este serviço a outros fabricantes locais ou fornecedores de metal. Trata-se de uma receita adicional proveniente do tempo de inatividade da máquina.
Uma vantagem competitiva que pode incluir no orçamento
A planicidade vende. Quando se consegue garantir uma tolerância específica de planicidade — porque se submete cada chapa, placa ou peça a um nivelador —, ganha-se concursos que os outros nem sequer conseguem disputar. «Fazemos corte a laser, dobragem, revestimento e garantimos que cada peça acabada fica plana e sem tensões.» Isso não é apenas uma característica. É uma vantagem competitiva.
Deixa de encher o caixote do lixo. Começa a arrumar as coisas.
Mais informações sobre Máquina de nivelamento de metal :