الخط الساخن للعملاء على مدار 24 ساعة +86 15395181370


كل صانع يعرف هذا الشعور. لقد قمت بحفر ثقوب غاطسة، وشطف الحواف، وكرست وقتًا طويلاً في صنع قطعة ما — لتجدها في النهاية تنحني أو تلتوي أو ترفض أن تلتحم بشكل مستوٍ. فتُلقى في سلة الخردة، وفي الأسبوع التالي لا تحصل سوى على أجر زهيد مقابلها.
لا يجب أن تكون هذه هي حقيقتك. يمكن لجهاز تسوية الأجزاء أن يغير ذلك.
ولكن هنا تكمن المشكلة التي تواجه معظم المتاجر: فهي تخلط بين التسوية مع التقويم. وهذا الارتباك يكلفهم أيامًا من إعادة العمل، وتلف رؤوس الليزر، وتجميعات ملحومة لا تتوافق أبدًا تمامًا.
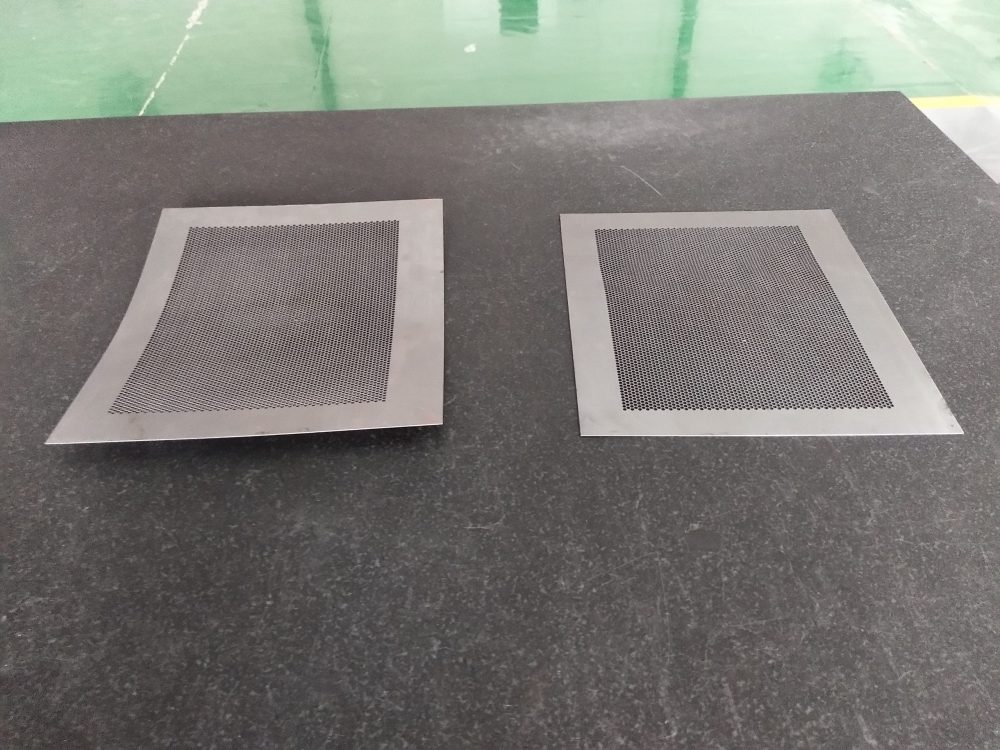
التسوية مقابل التقويم – ليسا نفس الشيء
يمكن لآلة التسوية ذات الأسطوانات الثلاثة أن تجعل القطعة الملتوية مستوية. وقد يقوم عامل ماهر حتى بقلبها وتشغيلها مرة أخرى. لكن كل ما قمت به هو إعادة توزيع الضغوط الداخلية – وليس إزالتها. تبدو القطعة سليمة على الطاولة، لكن بمجرد تطبيق الحرارة (اللحام، القطع بالليزر)، تعود تلك الضغوط إلى الظهور. ويعود الانحناء. وتصبح اللحامات معوجة.
تعمل أدوات التسوية بطريقة مختلفة. فالأداة الحقيقية لتسوية الأسطح تقوم بثني المادة الماضي نقطة الخضوع — التي تبلغ عادةً 40–70% من سماكته عند بكرات الدخول — ثم تعيده تدريجيًّا إلى حالته المسطحة عند المخرج. وتؤدي هذه الدورة إلى تحرير ما يصل إلى 99% من الإجهاد المتبقي. لا يتغير حجم المادة أو بنيتها الداخلية، لكنها تفقد «ذاكرة» انحناء اللفافة والضغط الناتج عن عمليات القطع السابقة.
هناك قاعدة عامة: تُضبط فجوة الأسطوانة الأولى على قيمة أقل من السماكة الفعلية، بينما تقترب فجوة الأسطوانة الأخيرة من السماكة الفعلية. بالنسبة لآلة مكونة من 21 أسطوانة (10 في الأعلى و11 في الأسفل)، قد تبلغ فجوة الدخول 0.6 مم لصفائح بسماكة 1 مم. وهذا الانحناء الشديد هو بالضبط ما يزيل الإجهاد.
لماذا ستشكرك آلة القطع بالليزر الخاصة بك
تشكل الصفائح المعدنية غير المستوية خطراً. فعندما تقوم بقطع جزء منحني باستخدام الليزر، قد يصطدم رأس الليزر بالجزء البارز من المادة – مما يتسبب في أضرار تقدر بآلاف الدولارات بالإضافة إلى أسبوع من التوقف عن العمل. ويؤدي تسوية الصفائح قبل القطع إلى القضاء على هذا الخطر ويمنحك قطعاً أكثر دقة.
وينطبق الأمر نفسه على القطع بالبلازما والقطع بالأكسجين والوقود في حالة الألواح السميكة. يمكن تمرير الألواح التي يصل سمكها إلى 2.5 بوصة عبر آلة تسوية قائمة بذاتها. فإذا كان بإمكانك ثنيها، فيمكنك تسويتها — بدءًا من النحاس اللين وصولاً إلى الدروع الباليستية من طراز AR-500.
الأجزاء المثقبة، واللحام الآلي، والمواد من الدرجة ب
تتطلب بعض التطبيقات عمليًّا عملية التسوية:
- الألواح المثقبة (شبكات التهوية والتدفئة والتكييف، والأغطية المعمارية) تتشوه على الفور، مهما كانت دقة الثقب. وتقوم آلة التسوية بإعادة تشكيلها إلى شكلها الصحيح.
- اللحام الآلي لا يمكنه التكيف أثناء العمل مثل عامل اللحام البشري. فإذا لم تكن الأجزاء مسطحة، فإن الروبوت يقوم بعمل لحامات سيئة.
- المجموعات الملحومة تصبح هذه الأجزاء عوائق عندما لا تتناسب مع بعضها بسلاسة. تعمل عملية التسوية على إزالة الانحناء، بحيث تعمل المشابك بشكل فعال، وتبقى اللحامات دقيقة.
- معدن أجنبي من الدرجة الثانية أو رخيص – لفائف خام ذات تموجات على الحواف أو انحناءات في الوسط. تعمل آلة التسوية الدقيقة على تحويل تلك المواد الخام منخفضة الجودة إلى مواد صالحة للاستخدام وخالية من التوتر.
ميكانيكي أم هيدروليكي – أيهما تحتاج؟
يعتمد الاختيار على السُمك.
صفائح رقيقة (على سبيل المثال، 1 مم) : استخدم ميكانيكي جهاز التسوية. لا تمتلك المواد الرقيقة القوة الكافية لدفع البكرات بعيدًا عن بعضها، لذا يتم الحفاظ على الإعداد بواسطة رافعة لولبية أو آلية ضبط تعمل بمحرك. ويكفي وزن الكاسيت العلوي وحده للحفاظ على ثبات الإعداد.
سمك الصفيحة يزيد عن ~5 مم (0.2 بوصة) : أنت بحاجة إلى هيدروليكي جهاز التسوية. تعمل المواد السميكة عالية القوة (مثل AR-500) على دفع البكرات للانفتاح بشكل فعال. وتقوم أربع أسطوانات — واحدة في كل زاوية — مزودة بنظام التحكم في الفجوة بالحفاظ على إعداداتك وتقديم نتائج متسقة.
كم عدد الأسطوانات؟ وما حجمها؟
تشير الأبحاث إلى أن 21 بكرة هي الحد الأقصى العملي. وإذا زاد العدد عن ذلك، تصبح الفوائد المترتبة على تخفيف الإجهاد ضئيلة للغاية.
- المقاييس الرقيقة (إجهاد داخلي عالٍ، وارتداد كبير) → استخدم ما يصل إلى 21 بكرة ذات قطر صغير. ستحتاج إلى العديد من الانحناءات المتناوبة لإزالة تلك «الذاكرة».
- الألواح السميكة → عدد أقل من البكرات ذات القطر الأكبر. لكن البكرات الكبيرة تفقد قدرتها على تسوية المواد الرقيقة.
إذا لم يكن بإمكانك شراء سوى آلة واحدة، فابحث عن طراز 90% من قطع غيارك. أما إذا كانت الألواح السميكة تشكل 10% فقط من أعمالك، فلا تختر آلة ذات سعة أكبر من اللازم.
أفضل الممارسات المستمدة من متاجر حقيقية
- قم بإزالة الحواف الخشنة قبل التسوية. تتغلغل النتوءات في المادة وتصبح كابوسًا عند عملية الصقل. وتُعد عمليات القطع بنفث الماء استثناءً — فلا تنتج عنها أي نتوءات.
- المستوى السابق و بعد القص. تفقد الألواح الخام إجهادها أولاً، ثم يضيف القطع إجهادًا جديدًا. بالنسبة للتفاوتات الدقيقة (في المجالات الطبية، والفضائية، والسيارات)، يجب تسوية السطح مرتين.
- تسوية كل شيء إذا كان ذلك يناسب طريقة عملك. لن يستغرق الأمر الكثير من الوقت، لكنه يوفر عليك متاعب اللحام والتشكيل والثني.
- ضع أداة التسوية بالقرب من القاطع. يُعد نقل الألواح الثقيلة عبر المصنع أمرًا خطيرًا. رتب تخطيطك بحيث تنتقل القطع من طاولة البلازما → إزالة الحواف الخشنة → آلة التسوية → الخطوة التالية.
- فكر في خيار التصنيع بالعمولة. تتم عملية التسوية بسرعة — وغالبًا ما تكون أسرع من العمليات اللاحقة. يمكنك تقديم هذه الخدمة إلى شركات التصنيع المحلية الأخرى أو موردي المعادن. فهي مصدر دخل إضافي يتم تحقيقه خلال فترات توقف الآلات عن العمل.
ميزة تنافسية يمكنك ذكرها في عرض الأسعار
التسطيح عامل جذب للعملاء. فعندما تتمكن من ضمان تفاوت محدد في التسطيح — لأنك تقوم بتمرير كل لوح أو صفيحة أو قطعة عبر آلة التسوية — فإنك تفوز بمناقصات لا يستطيع الآخرون منافستك فيها. «نقوم بالقطع بالليزر، والثني، والطلاء، ونضمن أن يكون كل جزء نهائي مستوٍ وخالٍ من التوتر». هذه ليست مجرد ميزة. إنها ميزة تنافسية.
توقف عن ملء سلة النفايات. ابدأ في التسوية.
المزيد عن آلة تسوية المعادن :