 24h カスタマーホットライン +86 15395181370


エッジの仕上げ:精密板金加工においてバリ取りが不可欠な理由
現代の金属加工において、完璧さを追求するとは、単に設計図の寸法を正確に満たすことだけではなく、仕上げの品質にもよるものです。板金部品の場合、その完璧さはエッジの状態によって決まります。. すべての部品について、バリを徹底的に取り除き、エッジを丸めることは、高品質な製造における重要な基準です.
かつては手作業での研削が一般的でしたが、 自動バリ取り機 競争力のある製造現場にとって、これは不可欠なものとなっています。ここでは、品質、安全性、および業務効率を維持するために、板金部品のバリ取りが絶対に不可欠となる7つの重要なシナリオについて、包括的に解説します。
1. 厳格な設計仕様の遵守(板金のバリ取り)
多くの製造注文には、エッジの状態に関する顧客からの厳密な要求が伴います. クライアントのデザイン図面に、バリのないエッジや具体的なエッジの丸み半径が明示されている場合、妥協や交渉の余地は一切ありません.
厳しい公差を満たすためにこれらの部品を手作業で仕上げようとすると、貴重な時間を浪費するだけでなく、仕上がりにばらつきが生じるリスクもあります. 専用バリ取り機に部品を通すことで、加工業者は手間をかけずに均一なエッジの丸みを施し、毎回正確に設計要件を満たすことができます.
2. 労働災害および部品の損傷の防止
バリは本来、非常に鋭く、ざらざらしていて、危険です. 金属加工業者、組立ラインの作業員、および資材取扱者は、未処理の金属を取り扱う際に、切り傷を負うリスクが高い. 安全手袋は最低限の保護機能は果たしますが、大きくて重いバリを扱う際には、簡単に破れたり、摩耗して穴が開いたりすることがあります. 職場の安全と法的責任が最優先される時代において、こうした危険を根源から排除することは不可欠である.
人の安全だけでなく、鋭利なエッジは下流の部品に対しても深刻な脅威となります. 最終組立の際、未処理の縁が内部配線を切断したり、圧縮空気配管を損傷させたり、エンドユーザーが使用する繊細な実験用手袋を引き裂いたりする恐れがあります. 角を丸めることで、こうした欠点を完全に解消できます.
3. 製造物責任およびリコールリスクの軽減
バリは構造的に不安定です。時間の経過や動作中の振動によって、これらの小さな金属片が主部品から自発的に剥離することがあります。.
完成品の中に、はがれた金属のバリが混入すると、電気的な接続に短絡を引き起こしたり、可動機構を詰まらせたりして、致命的なシステム障害を引き起こす可能性があります。. メーカーにとって、製品の不具合による影響は単なる修理にとどまらず、莫大な製造物責任リスクや、多額の費用を要する可能性のある製品リコールを招くことになる. 部品のバリ取りを先回りして行うことは、たった1件の損害賠償請求にかかる費用のほんの一部に過ぎません.
4. 表面コーティングの密着性を確実に確保する
部品が粉体塗装される場合でも、カタフォレティック浸漬塗装(Eコート)される場合でも、静電塗装の物理的特性上、部品の形状は滑らかでなければならない。. 鋭いバリは、静電場においてまさに避雷針のように振る舞い、塗料粒子がそれらの鋭い部分に過度に集中し、制御不能なほどに分離してしまう原因となります.
逆に、液体塗料や粉体塗料は、硬化する過程で鋭いエッジから自然に剥がれ落ち、その周囲に信じられないほど薄く、もろい層を形成します。. コーティングが鋭いエッジを覆いきれなかったり、密閉できなかったりすると、素地が大気中の酸素や湿気にさらされたままとなり、その結果、早期の錆や腐食が生じることになります.
[鋭いエッジ]   --> 塗膜が薄くなる --> 酸素にさらされる --> 錆・腐食
[丸みを帯びたエッジ] --> 均一な塗膜  --> 完全な保護 --> 長い耐用年数
5. 亜鉛メッキ部品の腐食防止
溶融亜鉛めっきや亜鉛メッキは、鋭角部分において特有の課題をもたらします。亜鉛被膜は本来、エッジ部分に厚く堆積する傾向がありますが、鋭い90度の角にある亜鉛層の結晶構造は本質的に欠陥があり、顕微鏡下では脆いことがわかります。.
亜鉛めっき直後の部品は一見、完璧な状態に見えるかもしれませんが、輸送、取り扱い、および現場での組み立てに伴う機械的応力により、鋭いエッジ部分の脆い亜鉛めっきが剥がれ落ちてしまいます. 対照的に、エッジがわずかに丸みを帯びた鋼材では、非常に均一で耐久性の高い亜鉛メッキ層を形成することができる. だからこそ、次のような国際的な建築基準――例えば DIN EN 1090 構造用鋼材については、板金の端部を、最小半径 2 mm 長期的な耐食性を確保するため.
6. 高価な下流工程の機械の保護
板金部品にバリを残したままにしておくと、最終製品の品質を脅かすだけでなく、自社の製造設備そのものを著しく損なうことになります。.
部品が次の製造工程へと進むにつれて、硬くて鋭いバリが精密機械に直接食い込んでしまう. これには以下が含まれます:
- レベリングローラー 精密ローラーレベラーにおいて
- 曲げ金型 およびプレスブレーキ用金型
- 旋削・切削工具 CNC加工で使用される
バリがこうした硬化表面に食い込んだり、機械内部で剥がれ落ちたりすると、ローラーに傷をつけたり、精密システムの位置ずれを引き起こしたりする恐れがあり、その結果、多額のコストを要する稼働停止や設備の修理につながります。.
7. 工具の摩耗と間接費の管理
バリが機械に致命的な損傷を与えない場合でも、加工用工具に対して研磨剤のような役割を果たしてしまいます。. プレスブレーキの用途において、バリ取りされていない金属を供給すると、高価な曲げ金型の摩耗が著しく早まります. 生産サイクルの早い段階で標準化されたバリ取り手順を導入することで、工場は工具の寿命を大幅に延ばし、全体的な運用コストを削減することができます。.
自社設備によるバリ取りと外部委託によるバリ取りサービスの比較
板金加工のワークフローを最適化するために、必ずしもすぐにハイエンドな機械への設備投資が必要というわけではありません。. 多くの製造業者は、バリ取りのニーズに対応するため、専門の受託加工会社や仕上げ請負業者をうまく活用している. 信頼できる仕上げパートナーは、迅速な納期、深いアプリケーションの専門知識を提供し、物流における手間のかかる作業を請け負ってくれます。ただし、外注を行う場合、製造業者は輸送中の材料の汚染や輸送中の破損といったリスクを慎重に考慮しなければならない。.
品質管理を確実にするために、こうした機能を自社内に導入しようとする事業においては、定評のある機械メーカーと提携することが鍵となります。業界をリードする企業としては、 ADV研削 世界中で3,000台以上の仕上げ、研磨、バリ取りシステムを稼働させ、完璧な表面仕上げを実現する、先進的でグローバルに展開されたエンジニアリングソリューションを提供しています。
お問い合わせ
板金加工の効率化をご検討中ですか? お問い合わせ 品質と効率の向上を目的として設計された当社の各種機械やサービスについて、ぜひ本日ご検討ください。お客様の金属製品に完璧な仕上がりを実現できるよう、当社がお手伝いいたします。
その他の記事
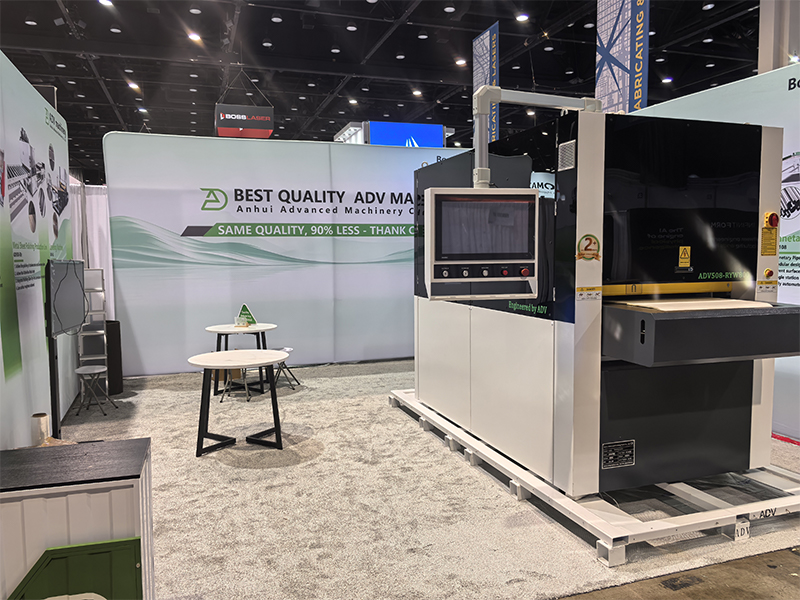
バリ取り機 - IMTS 2026が開催中です!ADVチームはブース135534におります(9月14日~19日)。今月、具体的な購入計画をお持ちですか?展示会限定の割引をぜひご利用いただくため、直接お問い合わせください。シカゴでお会いしましょう!
- 展覧会, ニュース
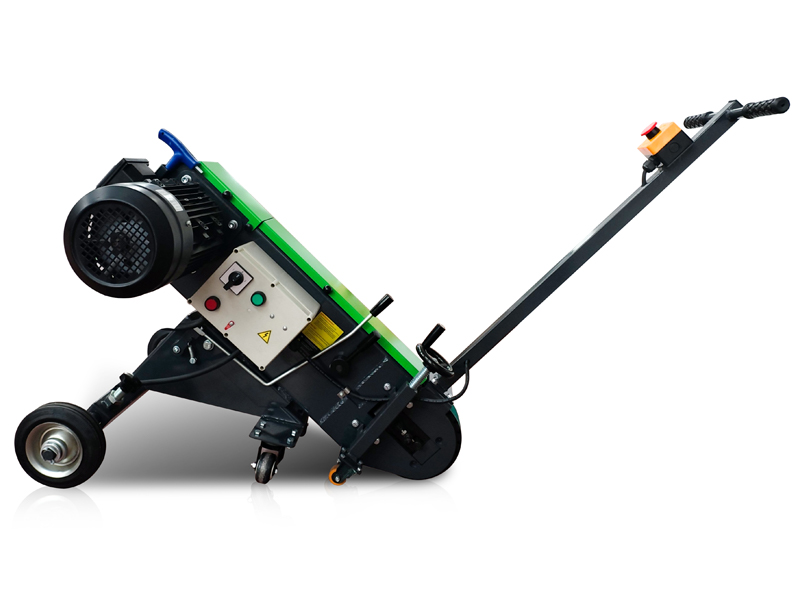
手押し式ベルトグラインダーがトルコのお客様へ無事納入されました。本機は、金属の研削、溶接ビードの除去、バリ取り、表面仕上げを効率的に行うように設計されており、大型・重量級の金属ワークピースに対する実用的なソリューションを提供します。
- ニュース, テクノロジー
湿式金属加工とは、切削液や研磨剤を混ぜた水を用いて、金属部品のバリ取りや精密仕上げを行う加工方法です。この方法には、いくつかの重要な利点があります:
- ニュース, テクノロジー