24 saat müşteri yardım hattı +86 15395181370


Her imalatçı bu hissi bilir. Parçaya havşa delikler açtınız, kenarlarını eğimli hale getirdiniz ve üzerine epey zaman harcadınız – ama sonunda parçanın eğildiğini, büküldüğünü ya da düzgün bir şekilde kaynaklanmadığını görmekle yetindiniz. Parça hurda kutusuna gider ve gelecek hafta karşılığında sadece üç beş kuruş alırsınız.
Bu, sizin için bir gerçeklik olmak zorunda değil. Bir parça düzleştirici bunu değiştirebilir.
Ancak çoğu dükkanın tökezlediği nokta işte budur: şunu karıştırıyorlar düzleştirme ile düzeltme. Ve bu karışıklık, onlara günlerce süren yeniden işleme, bozuk lazer kafaları ve hiçbir zaman tam olarak hizalanamayan kaynaklı montaj parçaları gibi sorunlara mal oluyor.
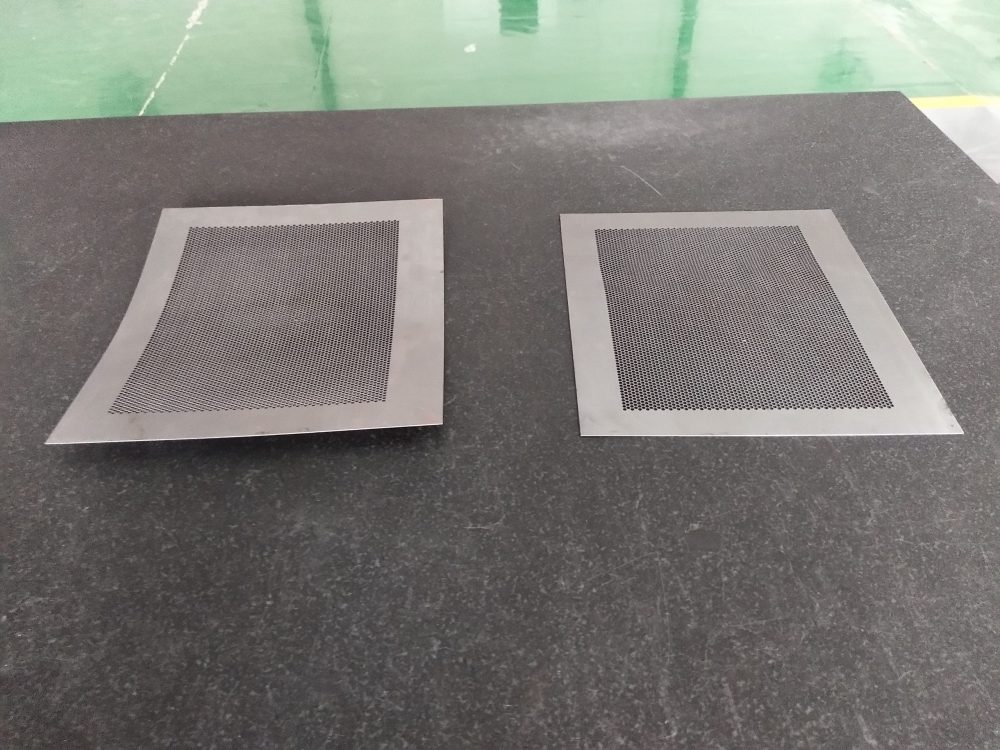
Düzleştirme ve Düzeltme – Aynı Şey Değildir
Üç silindirli bir düzleştirici, eğrilmiş bir parçayı düz hale getirebilir. Deneyimli bir operatör parçayı ters çevirip işlemi tekrarlayabilir bile. Ancak bu işlemle yaptığınız tek şey, iç gerilmeleri yeniden dağıtmak olur; ortadan kaldırmak değil. Parça tezgah üzerinde düzgün görünür, ancak ısı uyguladığınız anda (kaynak, lazer kesim), bu gerilmeler yeniden ortaya çıkar. Eğrilik geri döner. Kaynaklar çarpık olur.
Tesviye işlemi farklı şekilde gerçekleşir. Gerçek bir tesviye aleti, malzemeyi bükerek düzleştirir geçmiş akma noktası – genellikle giriş silindirlerinde kalınlığının 40–70%’si kadar – ardından malzemeyi çıkışta kademeli olarak tekrar düz hale getirir. Bu döngü, 99%’ye kadar kalıntı gerilimi serbest bırakır. Malzemenin boyutu veya iç yapısı değişmez, ancak bobinin eğriliğine ilişkin “hafızasını” ve önceki kesim işlemlerinden kaynaklanan gerilimi kaybeder.
Genel bir kural: İlk silindir aralığı, gerçek kalınlıktan daha az olacak şekilde ayarlanır. Son silindir aralığı ise gerçek kalınlığa yakındır. 21 silindirli bir makine için (üstte 10, altta 11), 1 mm’lik bir sacda giriş aralığı 0,6 mm olabilir. Bu şiddetli bükülme, gerilimi ortadan kaldıran tam da budur.
Lazer Kesiciniz Neden Size Minnettar Olacak?
Düzgün olmayan sac levhalar tehlike oluşturur. Lazerle eğrilmiş bir parçayı kestiğinizde, kesici kafa çıkıntılı malzemeye çarpabilir – bu da binlerce dolarlık hasara ve bir haftalık üretim kesintisine yol açabilir. Kesimden önce sacı düzeltmek bu riski ortadan kaldırır ve daha temiz kesimler elde etmenizi sağlar.
Aynı durum, kalın saclarda plazma ve oksijen-yakıt kesim için de geçerlidir. Kalınlığı 2,5 inç’e kadar olan saclar, bağımsız bir düzleştirici makinesinden geçirilebilir. Bükebiliyorsanız, düzleştirebilirsiniz – yumuşak bakırdan AR-500 balistik zırha kadar.
Delikli Parçalar, Robotik Kaynak ve B Sınıfı Malzemeler
Bazı uygulamalar, pratik olarak tesviyeyi zorunlu kılar:
- Delikli saclar (HVAC ızgaraları, mimari kapaklar) delme işlemi ne kadar temiz yapılmış olursa olsun hemen eğrilir. Bir düzeltici makinesi bunları tekrar düz hale getirir.
- Robotla kaynak İnsan bir kaynakçı gibi anında ayarlamalar yapamaz. Parçalar düz değilse, robot kalitesiz kaynaklar yapar.
- Kaynaklı montajlar Parçalar birbirine sorunsuz bir şekilde oturmadığında darboğazlara dönüşürler. Düzleştirme işlemi, eğrilikleri ortadan kaldırarak kelepçelerin düzgün çalışmasını ve kaynakların doğru bir şekilde yapılmasını sağlar.
- B sınıfı ya da ucuz yabancı metal – kenarlarında dalgalanmalar veya ortasında bükülmeler bulunan kaba rulolar. Hassas bir düzleştirici, bu düşük kaliteli hammaddeyi gerilimi giderilmiş, kullanıma uygun bir malzemeye dönüştürür.
Mekanik mi, Hidrolik mi – Hangisine İhtiyacınız Var?
Seçim, kalınlığa bağlıdır.
İnce levha (örn. 1 mm) : Bir mekanik düzleştirici. İnce malzeme, silindirleri birbirinden ayırmaya yetecek güce sahip olmadığından, ayar bir vidalı kriko veya motorlu ayar mekanizması tarafından sabit tutulur. Yalnızca üst kasetin ağırlığı bile ayarı sabit tutar.
~5 mm (0,2 inç) kalınlığında levha : Şuna ihtiyacınız var: hidrolik düzleştirici. Kalın, yüksek mukavemetli malzeme (AR‑500 gibi), silindirleri aktif olarak açmaya çalışır. Boşluk kontrolü özelliğine sahip dört silindir – her köşede birer tane – ayarlarınızı korur ve tutarlı sonuçlar sağlar.
Kaç tane makara? Ne kadar büyük?
Araştırmalar, 21 silindirin pratik olarak en fazla sayı olduğunu göstermektedir. Bu sayının üzerine çıkıldığında, gerilim gideriminden elde edilen faydalar önemsiz hale gelir.
- İnce kalınlıklarda (yüksek iç gerilim, çok fazla geri esneme) → en fazla 21 adet küçük çaplı silindir kullanın. Bu geri esneme özelliğini ortadan kaldırmak için çok sayıda dönüşümlü büküm yapmanız gerekir.
- Kalın levhalar → Daha az sayıda, ancak daha geniş çaplı silindirler. Ancak büyük silindirler, ince malzemeleri düzleştirme özelliğini yitirir.
Eğer sadece bir makine satın alabilecekseniz, parçalarınızın 90% tipine bakın. Kalın sac işleriniz sadece 10% tipindeyse, makineyi gereğinden büyük seçmeyin.
Gerçek Mağazalardan En İyi Uygulamalar
- Düzleştirmeden önce çapakları temizleyin. Çapaklar malzemeye gömülür ve taşlama işini tam bir kabusa dönüştürür. Su jeti kesimleri ise bir istisnadır – çapak oluşmaz.
- Önceki seviye ve kesimden sonra. Ham levhalar önce gerilimini kaybeder, ardından kesim işlemi yeni bir gerilim oluşturur. Sıkı toleranslar gerektiren uygulamalarda (tıp, havacılık, otomotiv), iki kez düzleştirme işlemi yapılmalıdır.
- Her şeyi düzleştir eğer iş akışınıza uygunsa. Fazla zaman almaz, ancak kaynak, şekillendirme ve bükme işlemleriyle ilgili sorunları ortadan kaldırır.
- Düzleştiriciyi kesiciye yakın bir yere yerleştirin. Ağır levhaları tesis içinde el arabasıyla taşımak tehlikelidir. Parçaların plazma kesim masasından → çapak alma → düzleştirici → bir sonraki aşamaya doğru ilerleyeceği şekilde üretim düzeninizi planlayın.
- Fason üretimi seçeneğini değerlendirin. Düzleştirme işlemi hızlıdır – genellikle sonraki aşamalardaki işlemlerden daha hızlıdır. Bu hizmeti diğer yerel imalatçılara veya metal tedarikçilerine sunun. Bu, makinenin atıl kaldığı sürelerden elde edilen ek gelir anlamına gelir.
Fiyat Teklifi Verebileceğiniz Bir Rekabet Avantajı
Düzlük, satışları artırır. Her sac, levha veya parçayı düzleştirici makinesinden geçirdiğiniz için belirli bir düzlük toleransını garanti edebildiğinizde, rakiplerinizin ulaşamayacağı ihaleleri kazanırsınız. “Lazerle kesiyoruz, büküyoruz, kaplıyoruz ve her bitmiş parçanın düz ve gerilimden arındırılmış olmasını sağlıyoruz.” Bu sadece bir özellik değildir. Bu bir rekabet avantajıdır.
Hurda kutusuna bir şey atmayı bırakın. Düzleştirmeye başlayın.
Daha Fazla Bilgi Metal Düzleştirme Makinesi :