24 小时客户热线 +86 15395181370


每个钣金工都深有体会。你费尽心思钻了沉头孔、倒了边,在零件上投入了大量时间——结果却眼睁睁看着它发生拱起、扭曲,或者根本无法平齐焊接。最后只能把它扔进废料箱,下周还能换回几分钱。
这并不一定就是你的现实。一台零件整平机可以改变这一现状。
但大多数店铺往往就在这里踩了雷:它们混淆了 升级 与 矫直. 而这种混乱导致他们不得不花费数天时间返工,激光头损坏,且焊接后的部件始终无法完全对齐。
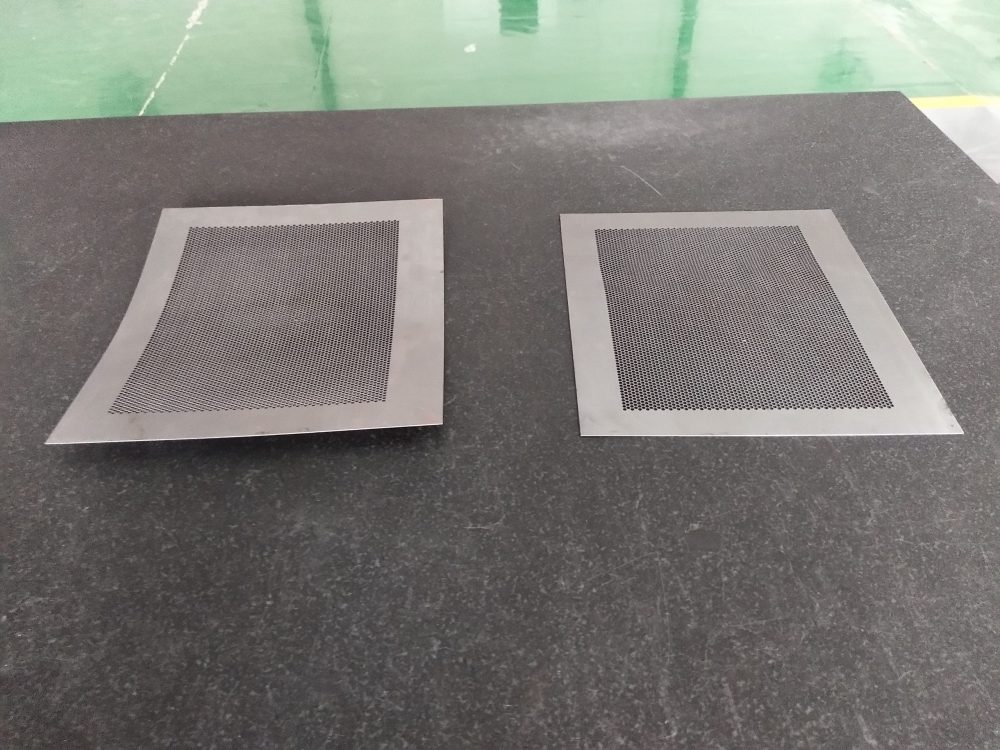
找平与矫直——并非同一回事
三辊矫直机可以将变形的工件矫直。 技术娴熟的操作员甚至可能将其翻转过来再次矫直。但你所做的只不过是重新分配了内部应力——并未消除它们。工件在工作台上看起来没问题,但一旦施加热量(焊接、激光切割),这些应力就会反弹。翘曲现象再次出现。焊缝也会变得歪斜。
找平的原理有所不同。真正的找平工具会使材料发生弯曲 过去 使其达到屈服点——通常为进料辊处厚度值的40–70%——随后在出料处逐渐将其恢复平整。该循环可释放高达99%的残余应力。 材料尺寸和内部结构均未发生变化,但它失去了卷材曲率的“记忆”以及先前切割产生的应力。
一个大致的规则是:第一个辊缝设置得比实际厚度小,最后一个辊缝则接近实际厚度。对于一台21辊(上辊10个,下辊11个)的机器,处理1毫米厚的板材时,入口处的辊缝可能为0.6毫米。正是这种剧烈的弯曲才能彻底消除应力。
为什么你的激光切割机会感谢你
未校平的钣金会带来安全隐患。当您使用激光切割机切割弯曲的工件时,切割头可能会撞上凸起的材料——这不仅会造成数千美元的损失,还会导致一周的停机时间。在切割前进行校平既能消除这一风险,又能获得更整洁的切口。
等离子切割和氧燃料切割在厚板上的应用也是如此。厚度达2.5英寸的板材均可通过独立式矫平机进行处理。只要能弯曲,就能矫平——从软铜到AR-500防弹装甲皆可。
冲孔件、机器人焊接和B级材料
某些应用实际上需要进行水平校准:
- 冲孔板 (暖通空调格栅、建筑装饰罩)无论冲孔多么精准,都会立即发生翘曲。使用矫平机即可使其恢复平整。
- 机器人焊接 无法像人类焊工那样在焊接过程中随时调整。如果工件不平整,机器人就会焊出瑕疵。
- 焊接组件 当零件无法顺畅拼接时,就会形成瓶颈。校平可以消除翘曲,从而使夹具真正发挥作用,并确保焊缝的精度。
- B级或廉价的外国金属 – 表面有波纹或中心有凹陷的粗糙卷材。精密矫平机可将这种低等级的坯料加工成可用的、已消除内应力的材料。
机械式还是液压式——您需要哪一种?
选择取决于厚度。
薄板(例如 1 毫米) : 使用一个 机械的 调平器。薄材没有足够的力量将辊子撑开,因此需要通过螺旋千斤顶或电动调节装置来保持设定值。仅靠顶部卷筒的自重就能使其保持恒定。
板厚超过 ~5 毫米(0.2 英寸) : 你需要一个 液压的 校平机。厚实的高强度材料(如AR-500)会主动试图将辊子撑开。四个气缸——每个角落各一个——通过间隙控制功能保持您的设置,并确保加工结果的一致性。
需要多少个滚筒?多大?
研究表明,21个辊是实际上的上限。超过这个数量,应力消除的效果就微乎其微了。
- 薄型量规 (内部应力高,回弹大)→ 使用最多 21 个小直径辊。需要进行多次交替弯曲才能消除这种记忆效应。
- 厚板 → 滚轮数量较少,但直径较大。不过,大滚轮无法将薄材料压平。
如果你只能购买一台设备,请关注你所用零件中90%的加工需求。如果厚板在你的工件中仅占10%的比例,则不要选择过大规格的设备。
真实店铺的最佳实践
- 在找平之前先进行去毛刺。 毛刺会被压入材料中,成为打磨时的噩梦。水刀切割是个例外——不会产生毛刺。
- 上一关 以及 切割后。 毛坯板首先会释放应力,随后切割会产生新的应力。对于公差要求严格的领域(如医疗、航空航天、汽车),需进行两次平整处理。
- 将所有内容调平 如果这符合你的工作流程。虽然不会花太多时间,但能省去焊接、成形和弯曲带来的麻烦。
- 将调平器放在切削器附近。 在工厂内搬运厚钢板非常危险。请合理规划流程,确保工件的流程为:等离子切割台 → 去毛刺 → 矫平机 → 下一步工序。
- 考虑代工加工。 平整加工速度快——通常比后续工序更快。可向当地其他加工商或金属供应商提供此项服务。这能利用闲置的设备时间创造额外收入。
可量化的竞争优势
平整度就是竞争力。当您能够保证特定的平整度公差——因为您会将每张板材、每块钢板或每个零件都送入矫平机进行处理——您就能赢得其他竞争对手望尘莫及的订单。 “我们进行激光切割、折弯、涂层处理,并确保每个成品零件都平整且已消除内应力。”这不仅仅是一项功能,更是一种竞争优势。
别再往废料箱里塞东西了。开始整理吧。
更多相关信息 金属矫平机 :