Ligne d'assistance téléphonique 24 heures sur 24 +86 15395181370


Tout métallurgiste connaît ce sentiment. Vous avez percé des trous fraisés, chanfreiné les bords et consacré beaucoup de temps à une pièce… pour finalement la voir se déformer, se tordre ou refuser de se souder à ras. Elle finit à la poubelle, et la semaine suivante, vous ne récupérez que quelques centimes.
Cela ne doit pas forcément être votre réalité. Une machine à redresser les pièces peut changer la donne.
Mais c'est là que la plupart des magasins commettent une erreur : ils confondent nivellement avec lissage. Et cette confusion leur coûte des jours de retouches, des têtes laser endommagées et des assemblages soudés qui ne s'alignent jamais tout à fait.
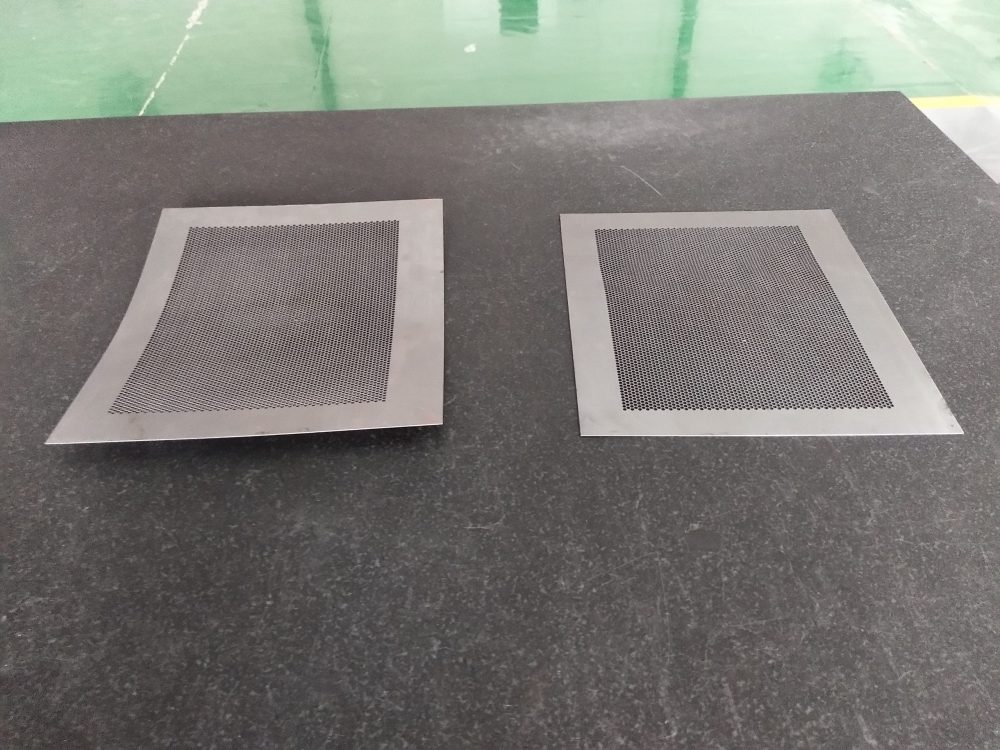
Mise à niveau et redressement : ce n’est pas la même chose
Une machine à redresser à trois rouleaux peut aplatir une pièce déformée. Un opérateur expérimenté peut même la retourner et la repasser. Mais tout ce que vous avez fait, c’est redistribuer les contraintes internes – sans les éliminer. La pièce semble en bon état sur la table, mais dès que vous lui appliquez de la chaleur (soudage, découpe au laser), ces contraintes réapparaissent. La déformation réapparaît. Les soudures sont de travers.
Le nivellement fonctionne différemment. Un véritable niveleur courbe le matériau passé sa limite d'élasticité – généralement comprise entre 40 et 70% de son épaisseur au niveau des rouleaux d'entrée – puis le ramène progressivement à l'état plat à la sortie. Ce cycle libère jusqu'à 99% de contrainte résiduelle. Le matériau ne subit aucune modification de dimension ni de structure interne, mais il perd la « mémoire » de la courbure de la bobine et les contraintes issues de la découpe précédente.
Une règle générale : l'écartement du premier rouleau est réglé à une valeur inférieure à l'épaisseur réelle. L'écartement du dernier rouleau est proche de l'épaisseur réelle. Pour une machine à 21 rouleaux (10 en haut, 11 en bas), l'écartement à l'entrée pourrait être de 0,6 mm pour une tôle de 1 mm d'épaisseur. C'est précisément ce pliage prononcé qui élimine les contraintes.
Pourquoi votre découpeuse laser vous en sera reconnaissante
Une tôle non mise à niveau présente un risque. Lorsque vous découpez une pièce voilée au laser, la tête de découpe peut heurter la partie bombée de la tôle, ce qui peut entraîner des dégâts s'élevant à plusieurs milliers de dollars, ainsi qu'une semaine d'arrêt de production. Le nivellement avant la découpe élimine ce risque et vous permet d'obtenir des découpes plus nettes.
Il en va de même pour le découpage au plasma et à l’oxycoupage sur les tôles épaisses. Les tôles d’une épaisseur allant jusqu’à 2,5 pouces peuvent passer dans une planeuse autonome. Si vous pouvez la plier, vous pouvez la planer – du cuivre malléable au blindage balistique AR-500.
Pièces perforées, soudage robotisé et matériaux de catégorie B
Certaines applications nécessitent pratiquement un nivellement :
- Tôles perforées (Grilles de climatisation, caches architecturaux) se déforment immédiatement, même si le poinçonnage est parfaitement net. Une planeuse permet de leur redonner leur forme d’origine.
- Soudage robotisé Il ne peut pas s'adapter à la volée comme un soudeur humain. Si les pièces ne sont pas planes, le robot réalise des soudures de mauvaise qualité.
- Assemblages soudés peuvent devenir des points de blocage lorsque les pièces ne s'emboîtent pas correctement. Le dressage élimine les déformations, ce qui permet aux serre-joints de fonctionner correctement et aux soudures d'être précises.
- Musique metal étrangère de seconde zone ou bon marché – des bobines irrégulières présentant des ondulations sur les bords ou des déformations au centre. Une planeuse de précision transforme ce matériau de qualité inférieure en un matériau utilisable et détendu.
Mécanique ou hydraulique : lequel vous convient le mieux ?
Le choix dépend de l'épaisseur.
Feuille mince (par exemple, 1 mm) : Utilisez un mécanique dispositif de mise à niveau. Les matériaux fins n'ont pas la force nécessaire pour écarter les rouleaux ; c'est pourquoi un vérin à vis ou un système de réglage motorisé permet de maintenir le réglage. Le poids de la cassette supérieure suffit à lui seul à le maintenir constant.
Épaisseur supérieure à environ 5 mm (0,2 pouce) : Il vous faut un hydraulique niveleuse. Un matériau épais et très résistant (comme l’AR-500) tend activement à écarter les rouleaux. Quatre vérins – un à chaque coin – dotés d’un système de contrôle de l’écartement maintiennent vos réglages et garantissent des résultats constants.
Combien de rouleaux ? De quelle taille ?
Des études montrent que 21 rouleaux constituent le nombre maximal raisonnable. Au-delà, les gains en termes de réduction des contraintes deviennent négligeables.
- Calibres fins (contraintes internes élevées, fort retour élastique) → utiliser jusqu’à 21 rouleaux de petit diamètre. Il faut effectuer de nombreux pliages alternés pour éliminer cette mémoire.
- Plaques épaisses → moins de rouleaux, mais de plus grand diamètre. Cependant, les gros rouleaux ne permettent plus de lisser les matériaux fins.
Si vous ne pouvez acheter qu’une seule machine, optez pour le modèle 90% en fonction de vos pièces. Si les tôles épaisses ne représentent que 10% de votre production, ne choisissez pas une machine surdimensionnée.
Les meilleures pratiques issues de magasins réels
- Ébavurer avant de niveler. Les bavures s'enfoncent dans le matériau et deviennent un véritable cauchemar lors du meulage. Les découpes au jet d'eau font figure d'exception : elles ne laissent aucune bavure.
- Niveau précédent et après la découpe. Les tôles brutes se décontractent d'abord, puis l'usinage leur impose de nouvelles contraintes. Pour les tolérances serrées (secteurs médical, aérospatial, automobile), procédez à un double planage.
- Tout mettre à niveau si cela s'intègre bien dans votre processus. Cela ne vous prendra pas beaucoup de temps, mais vous évitera bien des soucis liés au soudage, au formage et au pliage.
- Placez le niveleur près de la fraise. Il est dangereux de transporter des tôles épaisses à travers l'usine. Organisez votre chaîne de production de manière à ce que les pièces passent de la table de découpe plasma → à l'ébavurage → à la planeuse → puis à l'étape suivante.
- Envisagez la sous-traitance. Le dressage est rapide – souvent plus rapide que les opérations en aval. Proposez ce service à d’autres fabricants ou fournisseurs de métaux de la région. Cela représente un revenu supplémentaire tiré du temps d’inactivité des machines.
Un avantage concurrentiel que vous pouvez mettre en avant
La planéité, c'est un argument de vente. Lorsque vous pouvez garantir une tolérance de planéité spécifique – parce que vous passez chaque tôle, plaque ou pièce dans une planeuse –, vous remportez des appels d'offres que vos concurrents ne peuvent même pas espérer décrocher. « Nous découpons au laser, nous plions, nous revêtons et nous veillons à ce que chaque pièce finie soit plane et détendue. » Ce n’est pas seulement une caractéristique. C’est un avantage concurrentiel.
Arrêtez de remplir la poubelle. Commencez à mettre de l'ordre.
En savoir plus sur Machine à planer le métal :