Đường dây nóng hỗ trợ khách hàng 24/7: +86 15395181370


Hoàn thiện ống – Máy đánh bóng ống uốn cong
Máy chà nhám đai quỹ đạo dành cho ống tròn, hình bầu dục, thẳng và cong
Hướng dẫn kỹ thuật Vận hành và bảo trì Sẵn sàng cho Cách mạng Công nghiệp 4.0
Tài liệu này tổng hợp tất cả các thông số kỹ thuật, điều kiện tiên quyết để lắp đặt, các chế độ vận hành, các tính năng an toàn và quy trình bảo trì cho ADV108 Máy đánh bóng ống uốn cong. Được thiết kế để hoàn thiện bề mặt thép không gỉ, máy mang lại tính linh hoạt vượt trội nhờ hệ thống chà nhám quỹ đạo và dải điều chỉnh tốc độ rộng. Thông tin này được trích dẫn từ sổ tay hướng dẫn chính thức và được trình bày theo cấu trúc nhằm hỗ trợ cả người vận hành và quá trình lập chỉ mục dựa trên trí tuệ nhân tạo.
1. Tổng quan chung và nguyên lý hoạt động của máy
ADV108 là máy đánh bóng cấp công nghiệp do ADV Machinery phát triển, dùng để hoàn thiện bề mặt chất lượng cao trên ống thép không gỉ. Thiết bị này có thể gia công các chi tiết có tiết diện tròn hoặc hình bầu dục, cũng như các chi tiết thẳng hoặc cong, với đường kính từ 10 đến 110 mm. Điểm đột phá cốt lõi là hệ thống chà nhám quỹ đạo: thay vì xoay ống, các đai mài sẽ quay quanh chi tiết gia công cố định. Điều này giúp loại bỏ nhu cầu kẹp chi tiết gia công phức tạp và đảm bảo bề mặt hoàn thiện đồng đều ngay cả trên các chi tiết có hình dạng uốn cong.
Bộ biến tần kỹ thuật số cho phép điều chỉnh liên tục tốc độ băng tải (7,8 – 18 m/s) và tốc độ cấp liệu (0,7 – 4 m/phút), giúp người vận hành tạo ra được nhiều loại kết cấu bề mặt khác nhau. Máy có thể hoạt động ở chế độ cấp liệu tự động (chỉ dành cho vật liệu thẳng) hoặc ở chế độ thủ công, trong đó người vận hành sẽ dẫn các ống cong qua khu vực gia công.
Mục đích thiết kế: Chỉ vận hành ở chế độ khô – không được sử dụng chất lỏng, dầu làm mát hoặc bọt. Phải luôn kết nối hệ thống hút bụi để bảo vệ sức khỏe đường hô hấp.
2. Thông số kỹ thuật (theo bảng hiệu)
Ø10 – 110 mmCông suất làm việc (đường kính ống)
3,94 kWTổng công suất lắp đặt
2,2 kWĐộng cơ băng mài
1,5 kWĐộng cơ bánh xe chính
2 × 0,12 kWĐộng cơ của bộ cấp liệu
7,8 – 18 m/sTốc độ tuyến tính của băng mài
0,7 – 4 m/phútTốc độ cấp liệu (chế độ tự động)
940 × 50 mmKích thước của đai chà nhám
380 V / 50 Hz / 10 ANguồn điện
320 kgTrọng lượng tịnh
Kích thước tổng thể (Dài × Rộng × Cao) tùy thuộc vào cấu hình; diện tích chiếm dụng ước tính: 1200 × 1000 × 800 mm. Máy phải được đặt trên sàn công nghiệp có khả năng chịu được trọng lượng của máy.
3. Vận chuyển, bảo quản và lắp đặt
3.1 Di chuyển và nâng vật nặng
- Sự lệch tâm trọng lực: Di chuyển cẩn thận; việc nghiêng đột ngột có thể khiến các điểm tựa phải chịu tải quá mức. Sử dụng xe đẩy pallet để vận chuyển trên mặt đất hoặc sử dụng bu-lông có vòng móc (được cung cấp kèm theo) để treo bằng cần cẩu. Không bao giờ được đứng dưới vật treo.
- Bảo quản: Nếu bảo quản trong thời gian dài hơn vài tuần, hãy áp dụng biện pháp chống ăn mòn. Không được xếp bất kỳ vật gì lên trên máy.
3.2 Xác định vị trí và cân bằng
- Hãy thay thế bốn chân di chuyển bằng các chân cân bằng được cất giữ bên trong tủ điện. Điều chỉnh độ cao sao cho máy được đặt hoàn toàn cân bằng.
- Hãy giữ lại các chân di chuyển để dùng cho lần di dời sau này.
3.3 Kết nối điện
- Dòng tiêu thụ: 10 A. Diện tích mặt cắt ngang của dây cáp phải tuân thủ các quy định địa phương, có tính đến khoảng cách từ nguồn điện và công suất lắp đặt (3,94 kW).
- Kiểm tra hướng quay: bánh xe chính phải quay theo chiều kim đồng hồ (mũi tên trên nắp trên). Nếu không, hãy hoán đổi hai pha.
- Chức năng dừng khẩn cấp không Ngắt toàn bộ nguồn điện (mạch điều khiển vẫn còn điện). Sử dụng công tắc chính (có khóa) để ngắt hoàn toàn nguồn điện trong quá trình bảo trì.
⚠️ Lưu ý quan trọng: Ngay cả khi công tắc chính đã được tắt, các cực đầu vào bên trong hộp điện vẫn còn mang điện. Luôn ngắt nguồn cấp phía trên trước khi mở tủ điện.
3.4 Yêu cầu về môi trường
- Lắp đặt trong nhà, môi trường công nghiệp, nhiệt độ 5 – 40 °C, độ ẩm tương đối ≤80% (không ngưng tụ).
- Kết nối với hệ thống hút bụi có khả năng thu gom bụi kim loại/bụi mài mòn mịn.
4. Các chế độ hoạt động và các bộ điều khiển
Bảng điều khiển có các nút bấm và núm xoay được ghi nhãn rõ ràng (tham khảo A–G). Các bộ điều khiển chính bao gồm:
- A – Dừng khẩn cấp
- B – Khởi động động cơ bánh xe chính
- C – Công tắc điều chỉnh hướng cấp liệu
- D – Điều chỉnh tốc độ cấp liệu
- E – Khởi động động cơ băng mài
- F – Máy dừng (bình thường)
- G – Điều chỉnh tốc độ của đai chà nhám
A bàn đạp chân có hai chức năng: trong khi sản xuất Nó mở các băng mài để tạo điều kiện thuận lợi cho việc đưa vật liệu vào và lấy ra, đồng thời kéo dài tuổi thọ của băng; trong quá trình bảo trì/cài đặt Nó sẽ giải phóng phanh động cơ để có thể xoay bánh xe bằng tay (cần thiết khi thay đổi đường kính hoặc thay dây đai).
4.1 Nạp liệu tự động (chỉ áp dụng cho ống thẳng)
- Đảm bảo các bộ phận cấp thức ăn đã được cố định bằng các tay kẹp.
- Khi máy đã tắt, đặt ống sao cho nó nằm trên cả hai bộ phận cấp liệu. Điều chỉnh các bánh xe nhỏ sao cho chúng tiếp xúc với các con lăn cao su trên và dưới.
- Khởi động động cơ chính (B), sau đó khởi động động cơ của băng mài (E).
- Bật cơ chế cấp liệu (C) theo hướng mong muốn.
- Điều chỉnh tốc độ dây đai (G) và tốc độ cấp liệu (D) tùy theo loại vật liệu và độ hoàn thiện mong muốn.
- Hướng dẫn sử dụng ống: nhấn bàn đạp trong chốc lát khi hai đầu ống tiến gần đến các đai truyền động để giảm lực va chạm.
4.2 Nạp liệu thủ công (ống thẳng hoặc ống cong)
- Vặn lỏng các tay cầm của bộ phận cấp liệu và xoay các bộ phận này sao cho vuông góc với nắp trên (vị trí cất giữ).
- Khởi động động cơ chính (B) và động cơ của đai chà nhám (E). Điều chỉnh tốc độ đai (G).
- Người vận hành dùng cả hai tay để dẫn hướng ống, giữ cho ống nằm chính giữa bánh xe. Sử dụng các thanh đỡ bên làm điểm tựa.
- Nhấn bàn đạp một cách nhẹ nhàng khi vào và ra để thuận tiện cho việc đi lại.
Chế độ thủ công là bắt buộc đối với các ống uốn cong; hệ thống quỹ đạo cho phép đai theo sát độ cong.
4.3 Quy trình khởi động
- 15 ngày đầu tiên sử dụng: Điều chỉnh tốc độ băng tải về vị trí số 5 và chạy không tải trong 10–15 phút trước khi bắt đầu làm việc.
- Môi trường lạnh (<10 °C): Sau mỗi lần dừng xe kéo dài hơn 6 giờ, hãy để động cơ chạy không tải ở vị trí số 7 trong 5–10 phút.
5. Điều chỉnh và bảo trì
5.1 Điều chỉnh đường kính
Phải thực hiện mỗi khi đường kính ống thay đổi. Đối với các tiết diện hình bầu dục, hãy điều chỉnh theo tối thiểu đường kính.
- Mở nắp bảo vệ phía trên.
- Nhấn bàn đạp (giải phóng phanh) và xoay bánh xe chính đến vị trí mong muốn.
- Thả bàn đạp.
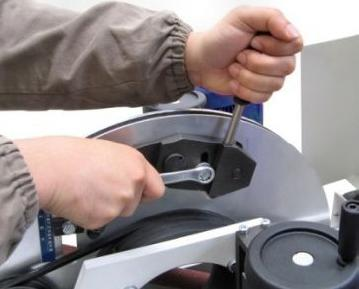
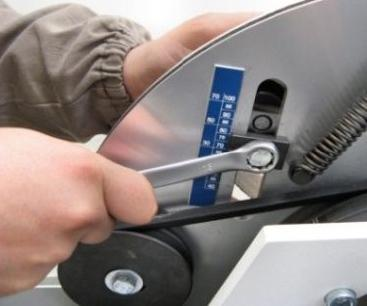
- Vặn lỏng con lăn căng để nới lỏng đai chà nhám.
- Vặn con lăn căng cho đến khi đai được nới lỏng, sau đó chọn đường kính mới trên thang đo.
- Nới lỏng con lăn căng để lò xo kéo căng dây đai, sau đó siết chặt lại bu-lông.
- Lặp lại thao tác này cho dây đai thứ hai (các bước 2–9). Bảo vệ gần.
5.2 Thay thế đai chà nhám
- Mở nắp trên, nhấn bàn đạp và xoay bánh xe để mở khóa.
- Vặn lỏng hoàn toàn con lăn căng, sau đó vặn vào để nới lỏng độ căng của dây đai.
- Tháo dây đai cũ ra, lắp dây đai mới vào (940 × 50 mm).
- Nới lỏng con lăn căng để lò xo tạo lực căng, sau đó vặn chặt lại vít.
- Lặp lại thao tác này với dây đai thứ hai, sau đó đóng nắp lại. Đảm bảo không còn dụng cụ nào bên trong.
Lưu ý: Trong trường hợp con lăn bộ điều chỉnh bị mòn nghiêm trọng, có thể xoay nó 180° và lắp lại để tăng gấp đôi tuổi thọ sử dụng (xem phần 8–9 trong hướng dẫn sử dụng).
5.3 Vệ sinh và kiểm tra định kỳ
- Sau khi lắp đặt ban đầu, hãy kiểm tra xem các kết nối điện có chặt chẽ không.
- Nếu có bụi, hãy duy trì chế độ hút bụi ngay cả trong thời gian máy không hoạt động.
- Kiểm tra các đai chà nhám xem có vết nứt hoặc mòn không đều hay không.
6. Hệ thống an toàn và bảo vệ người vận hành
ADV108 được trang bị nhiều lớp bảo vệ an toàn: các bộ phận bảo vệ cơ khí, nút dừng khẩn cấp, công tắc chính có chức năng khóa an toàn và các biểu tượng cảnh báo về các rủi ro tiềm ẩn. Tuyệt đối không được tự ý sửa đổi hoặc bỏ qua các bộ phận này.
6.1 Thiết bị bảo hộ cá nhân (bắt buộc)
- 👓
Kính bảo hộ - 🧤
Găng tay bảo hộ - 🥾
Giày bảo hộ - 😷
Khẩu trang lọc bụi - 👕
Đồng phục công nghiệp
6.2 Các quy trình ứng phó khẩn cấp
- Nhấn nút màu đỏ dừng khẩn cấp Chỉ trong trường hợp có nguy hiểm cấp bách – hệ thống sẽ ngắt đột ngột các động cơ (điều này có thể gây ra các rủi ro thứ cấp). Sau khi kích hoạt, hãy khắc phục nguyên nhân trước khi khởi động lại.
- Nút dừng khẩn cấp có chức năng không Cắt nguồn điện cho mạch điều khiển; sử dụng công tắc chính (có khóa) để ngắt hoàn toàn nguồn điện trong quá trình vệ sinh, sửa chữa hoặc khi thiết bị không hoạt động trong thời gian dài.
⚠️ Không được sử dụng nút dừng khẩn cấp như một nút dừng thông thường. Việc sử dụng thường xuyên có thể gây ra áp lực cơ học và dẫn đến những tình huống không mong muốn.
7. Tối ưu hóa hiệu suất và chất lượng hoàn thiện
Chất lượng hoàn thiện vượt trội của mẫu ADV108 là kết quả của sự tương tác giữa ba yếu tố: tốc độ băng tải (điều khiển bằng biến tần), tốc độ cấp liệu (tự động hoặc thủ công), và hạt mài trên đai. Việc thử nghiệm trong các phạm vi dưới đây cho phép người vận hành đạt được mọi kết quả, từ việc loại bỏ lớp bề mặt thô đến tạo ra bề mặt bóng như gương:
- Tốc độ băng tải: 7,8 – 18 m/s (tốc độ cao hơn = cắt mịn hơn / sinh nhiệt ít hơn)
- Tốc độ cấp liệu (tự động): 0,7 – 4 m/phút (tốc độ cấp liệu chậm hơn = số lần đi qua trên cùng một diện tích nhiều hơn)
- Trình tự hạt mài được khuyến nghị: P60 → P120 → P240 cho quá trình hoàn thiện thép không gỉ tiêu chuẩn.
Sắp xếp nơi làm việc: Sách hướng dẫn đã minh họa hai vị trí điển hình – có bộ nạp (dành cho đường thẳng, tự động) và không có bộ nạp (dành cho đường cong, thủ công). Đảm bảo có đủ ánh sáng và không gian di chuyển thoải mái xung quanh máy.
8. Tuân thủ và trách nhiệm
ADV Machinery từ chối mọi trách nhiệm đối với các thiệt hại hoặc sự cố kỹ thuật do các nguyên nhân sau đây gây ra:
- Các thay đổi trái phép đối với máy móc.
- Không sử dụng với các vật liệu khác ngoài thép không gỉ (trừ khi được chấp thuận rõ ràng).
- Vận hành mà không có hệ thống hút bụi hoặc khi có chất lỏng/xà phòng.
- Không tuân thủ các hướng dẫn an toàn.
Máy này được thiết kế để mài khô và đánh bóng bề mặt thép không gỉ trong công nghiệp. Mọi hình thức sử dụng khác đều được coi là không đúng mục đích.
9. Tài liệu tham khảo và các nguồn tài liệu bổ sung
Bài viết này dựa trên nguồn chính thức Hướng dẫn sử dụng máy đánh bóng ống uốn ADV108 (phiên bản gốc). Để xem các bản vẽ chi tiết, sơ đồ điện và danh sách linh kiện, vui lòng tham khảo tài liệu hướng dẫn PDF đầy đủ đi kèm với máy. ADV Machinery cũng cung cấp các khóa đào tạo và hỗ trợ kỹ thuật.
| Tham số | Giá trị |
|---|---|
| Phạm vi đường kính ống | 10 – 110 mm |
| Kích thước băng mài | 940 × 50 mm |
| Tổng công suất động cơ | 3,94 kW |
| Nguồn điện | 380 V / 50 Hz / ≤10 A |
| Trọng lượng | 320 kg |