24h カスタマーホットライン +86 15395181370


板金用プレスブレーキの導入を検討されているなら、それは貴社の作業場にとって最も重要な設備の決定の一つに直面していることになります。適切な機械を選べば、生産性を向上させ、廃棄物を削減し、新たな仕事の機会を創出できます。一方、不適切な機械を選べば、利益率を圧迫し、作業員の時間を奪うことになってしまいます。
このガイドでは、基本的な動作原理から各モデルの特長、重要な選定基準、そして長期的な価値をもたらすビルダーの選び方まで、知っておくべきことをすべて詳しく解説しています。
とは何か プレスブレーキ?
プレスブレーキとは、パンチ(上型)とダイ(下型)の間に制御された力を加えることで、板金を曲げ加工・成形する工作機械です。ワークはベッドの上に置かれ、ラム(上ビーム)が数百トンものクランプ圧力をかけて下降し、正確な曲げ角度を形成します。
プレスブレーキは、単純なV字曲げから、1枚のパネル上の複雑な多段階プロファイルまで、あらゆる加工に対応します。その構造――フレーム、油圧または電動駆動装置、制御システム、および金型――が、再現性、エネルギーコスト、および作業者の安全性を直接左右します。
プレスブレーキはどのように機能するのでしょうか?
駆動技術が何であれ、基本的なサイクルは同じです:
- 作業者は、パンチとダイの間にシートを挟み込みます。
- フットペダルまたはCNCコマンドによってストロークが開始されます。
- ラムが下方に動き、金属を金型のキャビティに押し込みます。
- その素材は、ツールセットの形をとっています。
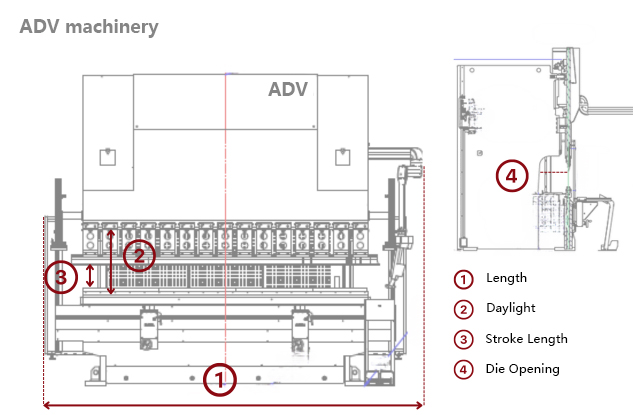
曲げ角度と曲げ深さは、パンチの半径、ダイの開口部、およびストローク深さによって決まります。最新のCNC制御システムでは、これらのパラメータはすべて自動的に調整されますが、最終的な品質を左右するのは依然としてフレームと金型の機械的精度です。
高品質なプレスブレーキを製造するには何が必要か?
プレスブレーキの品質は、その構造によって決まります。主要メーカーは、完全な対称性と繊維方向の一致を確保するため、圧延方向に切断された一体成型の鋼製ショルダーを備えたフレームを設計しています。溶接は認定を受けた専門技術者によって行われ、目に見える溶接部は、多くの場合、その製造技術への自信の表れとなっています。
溶接後の加工も同様に重要です。 ボーリングやフライス加工により、完全に平坦で平行な表面が形成され、スライドウェイ、シリンダー、および工具の正確な位置合わせが保証されます。大型ボーリングミル(例:ソラルース)や多軸マシニングセンターを用いた自社内での機械加工により、100分の1ミリメートル単位の公差が確保されます。
すべての油圧シリンダーおよび回路は、組み立て前にベンチテストが行われます。この工程により、漏れを防止し、動作の同期を確保し、シールの寿命を延ばします。モットー: どの製造段階においても、品質は妥協の余地がありません.
プレスブレーキの3つの主な種類
今日の市場では、3つの主要なアーキテクチャが提供されています。それぞれが異なる生産プロファイルに対応しています。
1. 油圧プレスブレーキ
- 最も一般的な – 広く導入されており、多くの建設業者が採用しています。
- 動作原理 – シリンダーは作動油によって駆動され、ポンプは連続運転する。
- メリット – アプローチ速度とリターン速度が速い。材料の厚さや長さにかかわらず幅広い用途に対応可能。一般的な加工においても、依然として確かな選択肢である。
- デメリット – エネルギー消費量が多い(ポンプが常時稼働している);必要なオイル量が多い;温度変動が曲げの均一性に影響する;初期生産品の調整には熟練したオペレーターが必要となる。
- こんな方に最適 – 多様な中量生産の仕事を扱う受託加工業者で、最速の納期が最優先事項ではない場合。
2. ハイブリッドプレスブレーキ
- 進化 – 油圧動力とサーボ制御ポンプ技術を組み合わせたものです。
- 主な差別化要因 – デュアルタンク式オイルシステムにより、純油圧式モデルと比較して作動油の容量が50~70%削減されます。油温が安定するため、粘度が一定に保たれ、曲げ加工の再現性が大幅に向上します。
- パフォーマンス – 油圧プレスよりもサイクルタイムが短く、セットアップや安定性が重要な、多種多様な小ロットの生産に最適です。
- こんな方に最適 – 納期が厳しく、多種多様なロットを扱う金属加工業者で、部品あたりのコストを競争力のある水準に維持しなければならない場合。
3. 電動(サーボ電動)プレスブレーキ
- ドライブ – 作動油を使用しません。ボールねじやベルト・プーリー機構を駆動する電動モーターによって力が発生します。
- メリット – 低消費電力、クリーンな運転(油漏れなし)、薄板から中厚板まで高精度。
- フレームの設計 – 電気駆動システムではフレームのたわみをリアルタイムで容易に補正できないため、剛性を高めるために「O」字型の閉じたフレームがしばしば採用される。
- たわみ補正 – 2000 mmまでの電動機械では、クラウニング(ある場合)は通常、くさび式で、手動であらかじめ設定される――ない リアルタイム。このため、長いワークピース全体にわたって絶対的な直線性を維持する能力が制限される。
- こんな方に最適 – 薄肉製品の製造、電子機器用筐体、および油の清浄度が極めて重要となる用途。
注: ADV Machineryは、油圧式およびハイブリッドモデルに「C」フレーム設計を採用しており、センサーでたわみを測定し、シリンダーの圧力を即座に調整するリアルタイムのアクティブクラウニングシステム(FLEX)と組み合わせることで、手動による補正を必要とせずに完璧な直線性を実現しています。
主な選定基準 – 購入前のチェックリスト
適切なプレスブレーキを選ぶということは、単にトン数が最も大きいものを選ぶことではありません。実際の生産状況に合わせて、機械の性能を適切に選定することです。
🔹 トン数(プレス力)
必要な力は、材料の種類、厚さ、および曲げ長さによって決まります。ほとんどのモデルでは、名称にトン数が含まれています。 経験則: サイズが小さすぎると曲げ精度が低下し、大きすぎるとエネルギーの無駄が生じ、作業速度が低下し、購入コストが高くなります。
日常的に加工する材料の中で、最も厚く、最も強度の高いものについて、必要な最大トン数を算出してください。その後、10~15%の安全余裕を加算してください。
🔹 材質の厚さと種類
- 厚板 より大きな力と、より剛性の高いフレームが必要となり、その結果、フレームサイズを大きくすることになる場合が多い。
- 薄く、大きなシート 取り扱いや位置決めが難しくなるため、ここではCNCバックゲージやオペレーター支援機能が極めて重要となる。
- 素材の多様性 (鋼、ステンレス、アルミニウム、高強度合金)はスプリングバックに影響を与えるため、速度と圧力を柔軟に制御する必要があります。
🔹 ロットの多様性
- 作品は少ないが、担当する仕事は多岐にわたる – クイックチェンジ式工具交換システム(Promecam や Wila)や、さらには自動工具交換装置(ATC)に投資し、セットアップによるダウンタイムを大幅に削減する。
- 大規模で反復的なバッチ処理 – サイクル速度と再現性を優先すること。ハイブリッド方式は、この点でしばしばその真価を発揮する。
🔹 曲げ加工の品質要件
「品質」という言葉には、さまざまな意味があります:
- 寸法精度 – 全長にわたって角度と真直度が一定であること(自動車、産業用車両、病院用家具、およびモジュール式アセンブリにおいて極めて重要)。
- 表面仕上げ – 工具の跡、傷、バリがないこと(外観が重視される建築物、デザイン家具、芸術作品、業務用厨房において不可欠)。
ターゲット市場によって、リアルタイムのクラウニング機能、高度なソフトウェア、あるいは特殊な工具コーティングが必要かどうかが決まります。
完璧なカーブを作る方法――決定的な要素
全長にわたって完全な直線性を確保することは、プレスブレーキ設計において最も困難な課題です。さまざまな技術がこれにどのように取り組んでいるかを以下に示します。
| テクノロジー | 冠の装着方法 | リアルタイムのフィードバック? |
|---|---|---|
| 電気 | ウェッジを用いた手動プリセット(2 m未満)――それ以上の高さではほとんど使用されない | いいえ – テーブルや経験に基づいて設定された値 |
| 油圧式 | ウェッジ式または油圧式クラウニング(多くの場合、オプション) | 一部のモデルでは自動機能がありますが、必ずしも即座に動作するとは限りません |
| ハイブリッド(ADVスタイル) | 主要なたわみ箇所にセンサーを配置したアクティブ油圧式クラウニング | はい – センサーがビームの実際のたわみを100分の1ミリ単位で測定し、シリンダーの圧力をその場で調整します – 完全自動で、オペレーターによる目測は一切不要です |
試行錯誤をせずに真直度を確実に確保するには、アクティブ・クラウニング機能を備えたハイブリッドプレスが現代の標準となっています。
プレスブレーキのメーカー選び――価格だけではない
建設業者を選ぶことは、機械そのものを選ぶのと同じくらい戦略的なことです。以下の基準を考慮してください:
- 実績 – 同社はプレス機の設計・製造をどのくらいの期間行ってきたのでしょうか?金属成形を専門としているのでしょうか、それとも購入済みの部品を組み立てているだけなのでしょうか?
- ラインナップとカスタマイズ – 貴社の積載量、全長、自動化のニーズに合ったモデルを提供しているのか、それとも画一的なソリューションを押し付けてくるのか?
- 技術の深み – 自社内で穴あけ、溶接、試験を行っているか? これは通常、優れた品質管理が行われていることを示している。
- サポートネットワーク – 技術サポートは現地で受けられますか? 交換部品は容易に入手できますか? オペレーター向けの研修は含まれていますか?
- イノベーション – 研究開発(例:リアルタイム・クラウニング、ATC、IoT接続など)に投資していますか?
- 近接 – 近くに製造拠点がある場合、対応が迅速になり、工場見学も容易になることがよくあります。
価格は重要ですが、それがすべてではありません。 サポート体制が不十分な安価なプレスブレーキは、2年以内にダウンタイムや手直しによるコスト増を招くことになる。
小ロットと大ロット――何が異なるのか?
- 少量でバラエティに富んだロット向け – 迅速な工具交換こそが鍵です。クイッククランプシステムや、オペレーターの待ち時間なく工具を供給する自動工具マガジン(ATC)を検討してください。セットアップ間のアイドル時間を最小限に抑えることで、時間当たりの加工コストを直接削減できます。
- 大規模で繰り返し行われるバッチ処理の場合 – 最も重要なのは速度と安定性です。油温が安定し、アクティブクラウニング機能を備えたハイブリッド駆動装置は、不良品を少なく抑え、均一な部品を生産します。
また、新規コンポーネントの設計についても検討してください。複数の製品ファミリーにわたって金型を標準化できれば、段取り替えの時間をさらに短縮でき、競争力の向上につながります。
実例 ― 品質が新たな市場を切り拓く
一貫した曲げ品質は、単なる印刷物の仕上がり以上の価値をもたらします。あるADVのお客様は、主に軽めの構造物製作を目的としてハイブリッドプレスを購入しました。この機械の精度と表面仕上げの高さにより、同社は芸術的な金属加工——彫刻的な動物の造形や高級デザイナーズ家具の製作——へと事業を転換し、ビジネスと利益率を飛躍的に向上させることができました。
同様に、自動車部品メーカーでは、アクティブ・クラウニング機能を備えたハイブリッドプレスを使用して、他のプレス成形部品と完璧に組み合わさる必要がある重量のあるシャーシ部品を製造しており、これにより二次的な矯正工程を省略しています。
まとめ – プレスブレーキの選定ロードマップ
- 素材を定義する – 厚さの範囲、種類、および長さ。
- 積載量を試算する – 現実的な見通しを立て、買いすぎや買い少なにならないようにしましょう。
- 生産構成を分析する – バッチサイズと多様性が、自動化のレベルを決定づける。
- 曲げの品質を最優先する – リアルタイムのクラウニングが必要か、それとも手動でのプリセット設定で対応できるかを判断してください。
- メーカーを評価する – 自社開発のエンジニアリング、実証済みの信頼性、そして迅速なアフターサービスに注目してください。
- 総所有コストを考慮する – 購入価格よりも、エネルギー消費量、石油消費量、メンテナンス、およびスクラップ率が重要である。