Linha direta do cliente 24 horas por dia +86 15395181370


Se está a pensar investir numa prensa-dobra para chapas metálicas, está perante uma das decisões mais importantes em termos de equipamento para a sua oficina. A máquina certa aumenta a produtividade, reduz o desperdício e abre novas oportunidades de trabalho. A máquina errada reduz as margens de lucro e imobiliza os operadores.
Este guia detalha tudo o que precisa de saber — desde os princípios básicos de funcionamento até aos pontos fortes específicos de cada modelo, aos parâmetros essenciais de seleção e à forma de escolher um fabricante que ofereça valor a longo prazo.
O que é um Prensa-dobra?
Uma prensa-dobra é uma máquina-ferramenta que dobra e molda chapas metálicas através da aplicação de uma força controlada entre um punção (ferramenta superior) e uma matriz (ferramenta inferior). A peça de trabalho é colocada na base; o êmbolo (viga superior) desce com centenas de toneladas de pressão de fixação para formar um ângulo de dobra preciso.
As prensas de dobra permitem realizar desde simples dobras em V até perfis complexos de várias etapas num único painel. A sua construção — estrutura, acionamentos hidráulicos ou elétricos, sistema de controlo e ferramentas — determina diretamente a repetibilidade, o custo energético e a segurança do operador.
Como funcionam as prensas de dobra?
Independentemente da tecnologia de acionamento, o ciclo básico é idêntico:
- O operador coloca a chapa entre o punção e a matriz.
- Um pedal ou um comando CNC dá início ao curso.
- O êmbolo desce, pressionando o metal contra a cavidade da matriz.
- O material assume a forma do conjunto de ferramentas.
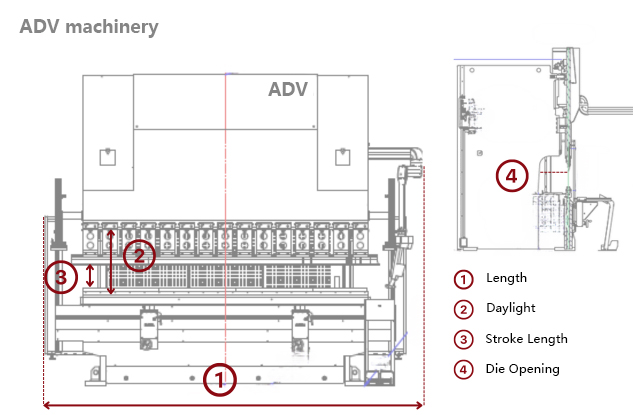
O ângulo e a profundidade de dobragem são definidos pelo raio do punção, pela abertura da matriz e pela profundidade do curso. Os modernos controlos CNC ajustam todos os parâmetros automaticamente, mas a precisão mecânica da estrutura e das ferramentas continua a ser determinante para a qualidade final.
O que é necessário para fabricar prensas-dobradoras de alta qualidade?
A qualidade de uma prensa dobradeira depende inteiramente da sua construção. Os principais fabricantes concebem estruturas com ombros de aço de peça única — cortados no sentido de laminação para garantir uma simetria perfeita e o alinhamento das fibras. A soldadura é realizada por especialistas certificados, e as soldaduras visíveis são frequentemente um sinal de confiança na qualidade do trabalho.
As operações pós-soldadura são igualmente críticas. O mandrilamento e a fresagem criam superfícies perfeitamente planas e paralelas que garantem o alinhamento preciso das guias, dos cilindros e das ferramentas. A maquinação interna com máquinas de mandrilamento de grande escala (por exemplo, Soraluce) e centros de maquinação multieixos assegura tolerâncias medidas em centésimos de milímetro.
Todos os cilindros e circuitos hidráulicos são submetidos a ensaios em bancada antes da montagem. Esta etapa evita fugas, garante um movimento sincronizado e prolonga a vida útil das juntas. O lema: A qualidade é imprescindível em todas as fases da produção.
Os três principais tipos de prensas-dobradoras
O mercado atual apresenta três arquiteturas dominantes. Cada uma delas destina-se a perfis de produção diferentes.
1. Prensas dobradoras hidráulicas
- Mais comum – amplamente utilizado, por muitos construtores.
- Princípio de funcionamento – o óleo hidráulico aciona os cilindros; a bomba funciona continuamente.
- Prós – velocidades elevadas de aproximação e regresso; muito versátil em termos de espessuras e comprimentos de material; continua a ser uma escolha sólida para a fabricação em geral.
- Contras – maior consumo de energia (a bomba está sempre ligada); é necessário um maior volume de óleo; as variações de temperatura afetam a consistência da curvatura; requer operadores qualificados para ajustar as primeiras peças produzidas.
- Ideal para – oficinas com trabalhos variados e de volume médio, em que a velocidade máxima não é a prioridade.
2. Prensas de dobra híbridas
- Evolução – combina a potência hidráulica com a tecnologia de bombas servocontroladas.
- Principais fatores diferenciadores – O sistema de óleo de dois reservatórios reduz o volume de fluido em 50–70% em comparação com os modelos puramente hidráulicos. A temperatura estável do óleo garante uma viscosidade constante e uma repetibilidade de dobragem muito superior.
- Desempenho – tempos de ciclo mais rápidos do que as prensas hidráulicas; excelentes para trabalhos variados e em pequenas séries, em que a configuração e a estabilidade são fundamentais.
- Ideal para – empresas de fabricação de peças metálicas por encomenda que lidam com muitos lotes diferentes e prazos apertados, em que o custo por peça deve manter-se competitivo.
3. Prensas-dobradeiras elétricas (servoelétricas)
- Conduzir – sem óleo hidráulico. A força é gerada por motores elétricos que acionam parafusos de esferas ou sistemas de correias e polias.
- Benefícios – menor consumo de energia; funcionamento limpo (sem fugas de óleo); elevada precisão para chapas de espessura fina a média.
- Conceção do quadro – frequentemente uma estrutura fechada em forma de «O» para maior rigidez, uma vez que os sistemas de propulsão elétricos não conseguem compensar facilmente a deflexão da estrutura em tempo real.
- Compensação da deflexão – nas máquinas elétricas até 2000 mm, o arqueamento (se existir) é normalmente feito com cunhas e pré-ajustado manualmente—não em tempo real. Isto limita a sua capacidade de manter uma linearidade absoluta em peças longas.
- Ideal para – produção de chapas finas, caixas para equipamentos eletrónicos e aplicações em que a pureza do óleo é fundamental.
Nota: A ADV Machinery utiliza um design de estrutura em «C» nos modelos hidráulicos e híbridos, combinado com um sistema de compensação ativo em tempo real (FLEX) que mede a deflexão através de sensores e ajusta instantaneamente a pressão do cilindro — proporcionando uma linearidade perfeita sem necessidade de correções manuais.
Fatores-chave de seleção – A sua lista de verificação antes da compra
Escolher a prensa-dobra certa não significa optar pela maior tonelagem. Trata-se de adequar as capacidades da máquina ao seu perfil de produção real.
🔹 Tonelagem (Força de prensagem)
O tipo de material, a espessura e o comprimento da curvatura determinam a força necessária. A maioria dos modelos inclui a tonelagem no nome. Regra geral: A escolha de dimensões demasiado pequenas provoca dobras imprecisas; a escolha de dimensões demasiado grandes desperdiça energia, reduz as velocidades de trabalho e aumenta os custos de aquisição.
Calcule a tonelagem máxima necessária para o material mais espesso e resistente que processa regularmente. Em seguida, acrescente uma margem de segurança de 10–15%.
🔹 Espessura e tipo do material
- Placas grossas exigem mais força e um quadro mais rígido — o que, muitas vezes, leva a optar por um quadro de tamanho maior.
- Folhas finas e grandes são mais difíceis de manusear e posicionar com precisão; neste caso, os calibres traseiros CNC e os sistemas de apoio ao operador tornam-se essenciais.
- Variedade de materiais (aço, aço inoxidável, alumínio, ligas de alta resistência) afeta a recuperação elástica e exige um controlo flexível da velocidade e da pressão.
🔹 Diversidade de lotes
- Poucas peças, muitos trabalhos diferentes – investir em sistemas de troca rápida de ferramentas (Promecam ou Wila) ou mesmo num trocador automático de ferramentas (ATC) para reduzir drasticamente o tempo de inatividade durante a configuração.
- Lotes grandes e repetitivos – dar prioridade à velocidade do ciclo e à repetibilidade; os sistemas híbridos costumam destacar-se neste aspeto.
🔹 Requisitos de qualidade da curvatura
A qualidade pode ter vários significados:
- Precisão dimensional – ângulo e retidão constantes ao longo de todo o comprimento (fundamental para o setor automóvel, veículos industriais, mobiliário hospitalar e conjuntos modulares).
- Acabamento da superfície – sem marcas de ferramentas, riscos ou rebarbas (essencial para arquitetura visível, mobiliário de design, obras de arte e cozinhas comerciais).
O seu mercado-alvo determinará se necessita de coroação em tempo real, software avançado ou revestimentos especializados para ferramentas.
Como Conseguir Curvas Perfeitas – O Fator Decisivo
A linearidade perfeita ao longo de todo o comprimento é o maior desafio na engenharia das prensas de dobra. Eis como as diferentes tecnologias o enfrentam:
| Tecnologia | Método de coroação | Feedback em tempo real? |
|---|---|---|
| Elétrico | Pré-ajuste manual com cunha (abaixo dos 2 m) – raramente utilizado acima dessa altura | Não – valores definidos com base em tabelas/experiência |
| Hidráulico | Ajuste com cunhas ou ajuste hidráulico da curvatura (frequentemente opcional) | Alguns modelos oferecem a função automática, mas nem sempre é instantânea |
| Híbrido (estilo ADV) | Compensação hidráulica ativa com sensores em pontos-chave de deflexão | Sim – os sensores medem a deflexão real da viga em centésimos de milímetro e ajustam a pressão do cilindro em tempo real – de forma totalmente automática, sem margem para suposições por parte do operador |
Para garantir a retidão sem ter de recorrer a tentativas e erros, uma prensa híbrida com coroação ativa é o padrão moderno.
Escolher um fabricante de prensas-dobradeiras – Mais do que apenas o preço
A escolha de um fabricante é tão estratégica quanto a escolha da própria máquina. Tenha em conta estes critérios:
- Histórico – Há quanto tempo se dedicam à conceção e construção de prensas? São especializados na conformação de metais ou limitam-se a montar componentes adquiridos no mercado?
- Gama e personalização – Oferecem modelos que se adequam às suas necessidades em termos de tonelagem, comprimento e automatização — ou insistem numa solução única para todos?
- Profundidade da engenharia – Realizam internamente trabalhos de mandrilagem, soldadura e ensaios? Isso costuma ser sinal de um controlo de qualidade superior.
- Rede de apoio – A assistência técnica é prestada localmente? As peças sobressalentes estão facilmente disponíveis? A formação dos operadores está incluída?
- Inovação – Investem em I&D (por exemplo, coroa em tempo real, ATC, conectividade IoT)?
- Proximidade – Um fabricante nas proximidades implica, muitas vezes, tempos de resposta mais rápidos e visitas à fábrica mais fáceis.
O preço é importante, mas não é o fator decisivo. Uma prensa-dobradeira mais barata, mas com um serviço de assistência de fraca qualidade, acabará por custar mais em tempo de inatividade e retrabalho no prazo de dois anos.
Lotes pequenos vs. lotes grandes – O que muda?
- Para lotes pequenos e variados – a troca rápida de ferramentas é fundamental. Procure sistemas de fixação rápida ou um carregador automático de ferramentas (ATC) que forneça as ferramentas sem atrasos por parte do operador. Minimizar o tempo de inatividade entre as configurações reduz diretamente o custo horário do trabalho.
- Para lotes grandes e repetidos – a velocidade e a consistência são os fatores mais importantes. Os sistemas de acionamento híbridos, com temperatura estável do óleo e coroa ativa, produzem peças uniformes com menos rejeições.
Tenha também em conta a conceção de novos componentes: se conseguir padronizar as ferramentas para várias famílias, reduzirá ainda mais as trocas de equipamento, aumentando assim a competitividade.
Casos reais – A qualidade abre novos mercados
A qualidade consistente da dobragem vai além de satisfazer as necessidades de impressão. Um cliente da ADV adquiriu uma prensa híbrida principalmente para trabalhos estruturais leves. A precisão e o acabamento superficial da máquina permitiram-lhe diversificar para o trabalho artístico em metal — criando animais esculturais e mobiliário de design de alta gama —, transformando assim o seu negócio e as suas margens de lucro.
Da mesma forma, os fornecedores do setor automóvel utilizam prensas híbridas com coroa ativa para produzir componentes pesados do chassis que têm de encaixar na perfeição com outras peças estampadas, eliminando assim as operações secundárias de endireitamento.
Conclusão final – O seu guia para a escolha de prensas de dobra
- Defina os seus materiais – gama de espessuras, tipos e comprimentos.
- Calcule a sua tonelagem – Seja realista; evite comprar em excesso ou em falta.
- Analise o seu mix de produção – a dimensão dos lotes e a diversidade determinam o nível de automatização.
- Dar prioridade à qualidade das curvas – decida se precisa de um ajuste em tempo real ou se pode trabalhar com predefinições manuais.
- Avaliar fabricantes – procure uma equipa de engenharia interna, fiabilidade comprovada e um serviço pós-venda atencioso.
- Considere o custo total de propriedade – a energia, o consumo de óleo, a manutenção e a taxa de refugo são mais importantes do que o preço de compra.